Laser article

พารามิเตอร์การเชื่อมด้วยเลเซอร์ตามประเภทวัสดุ

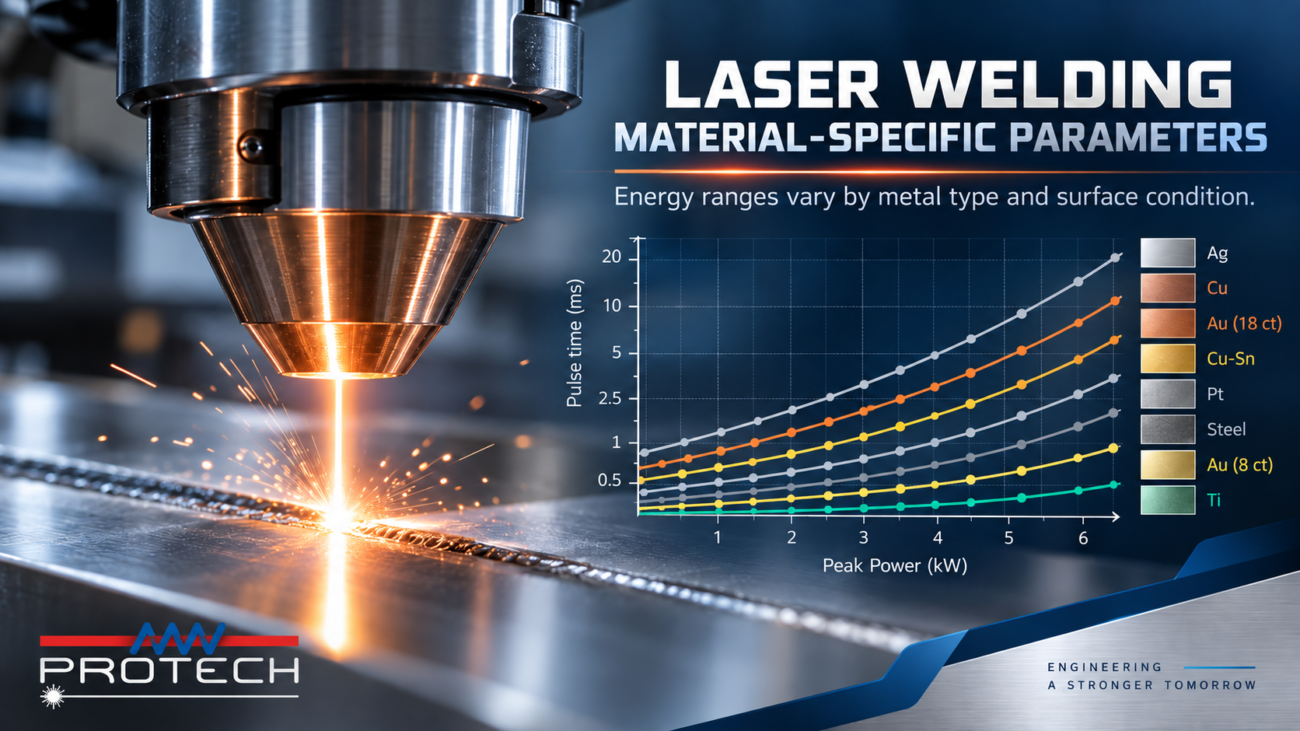
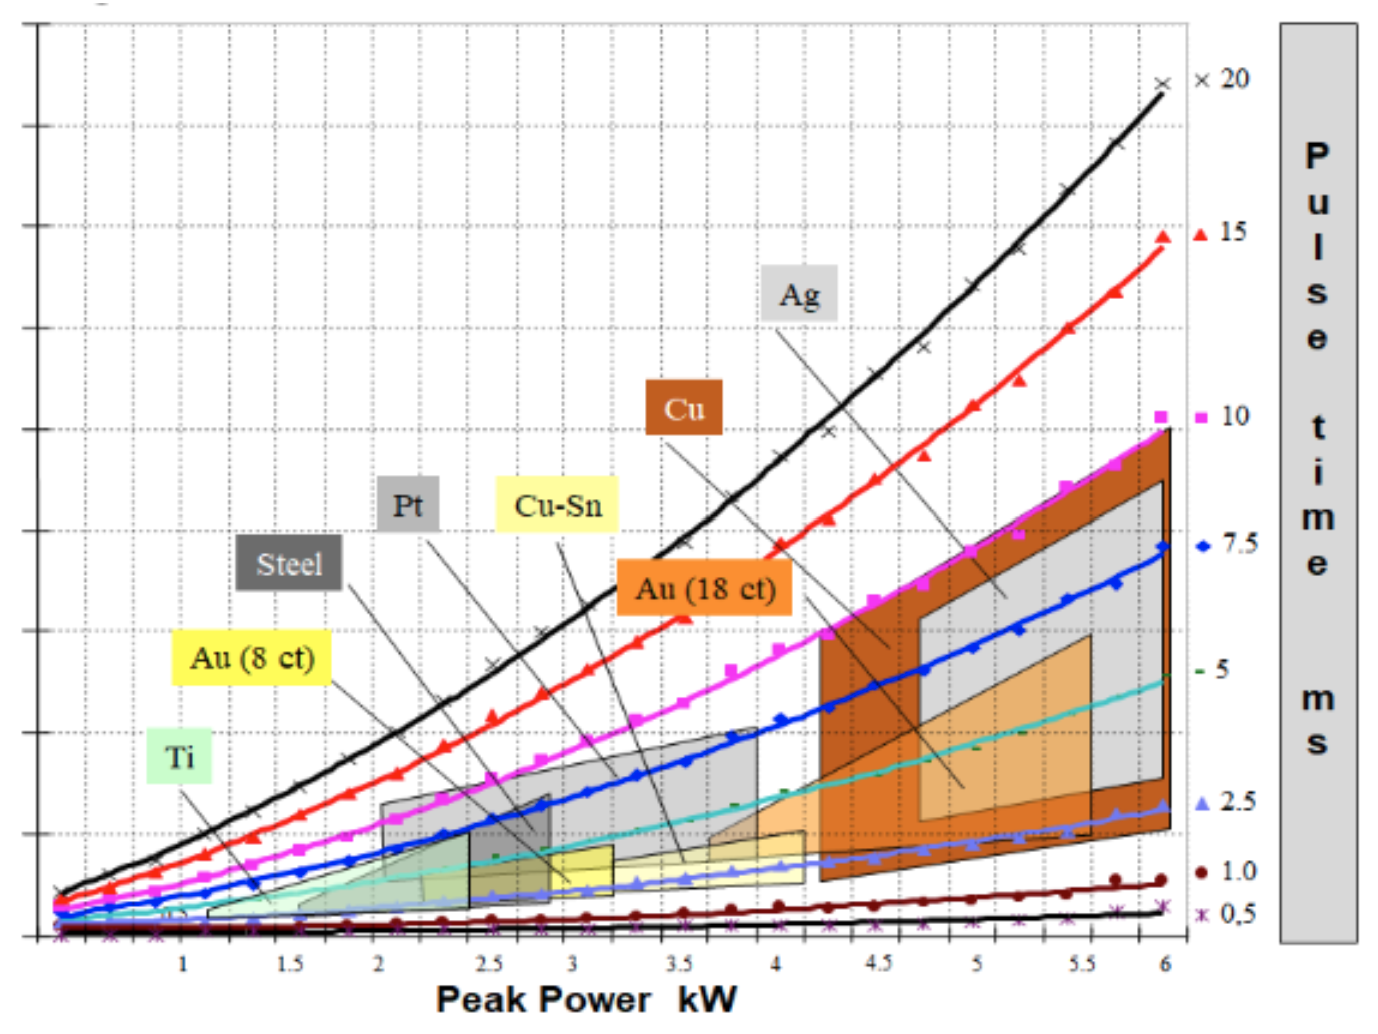
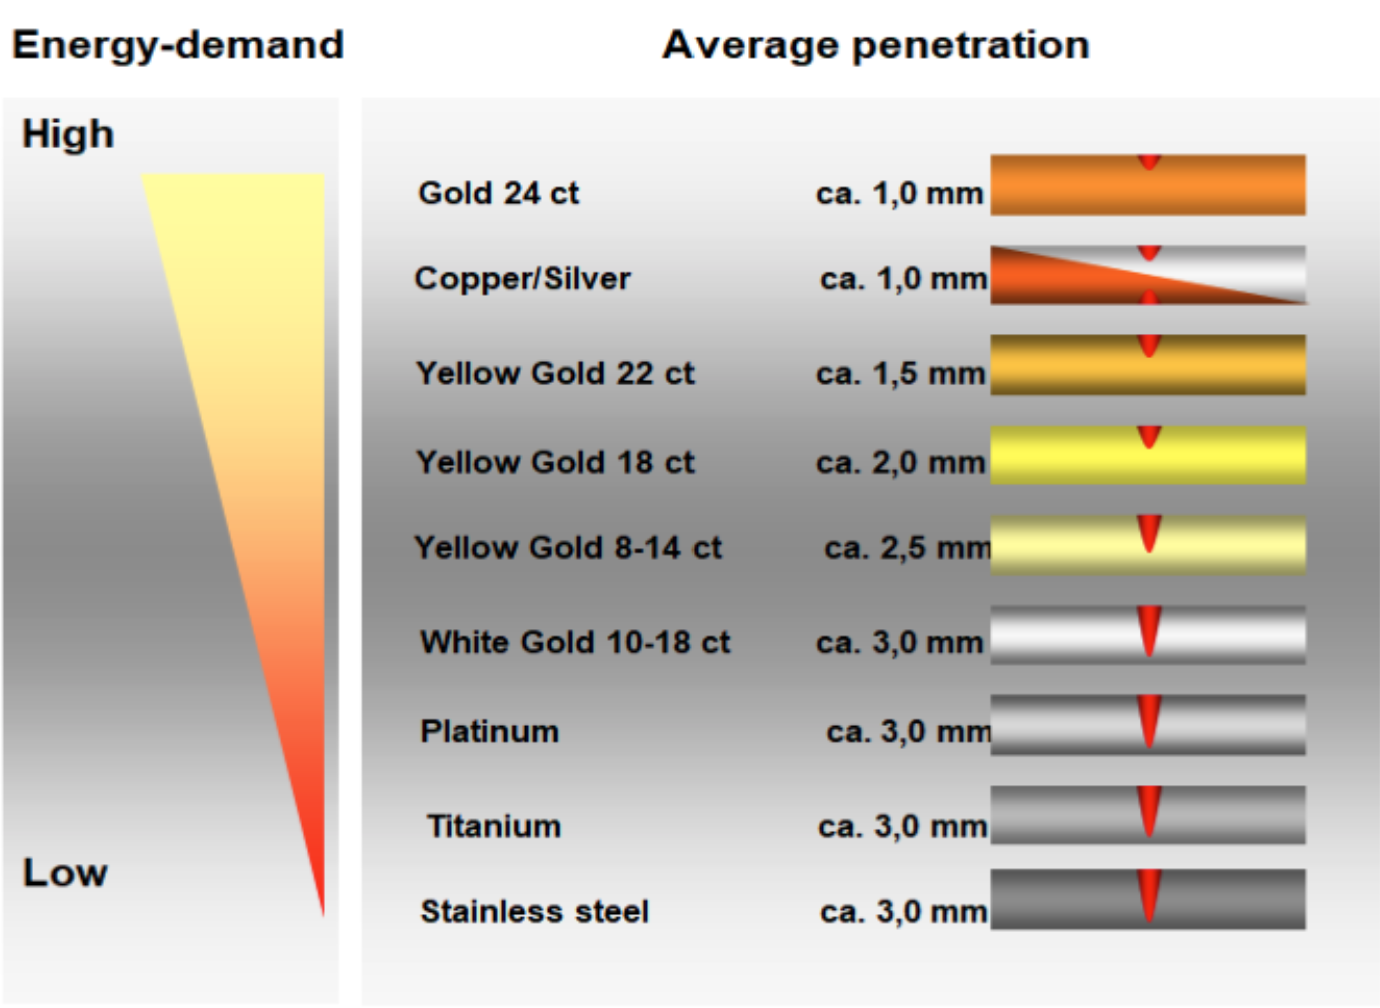
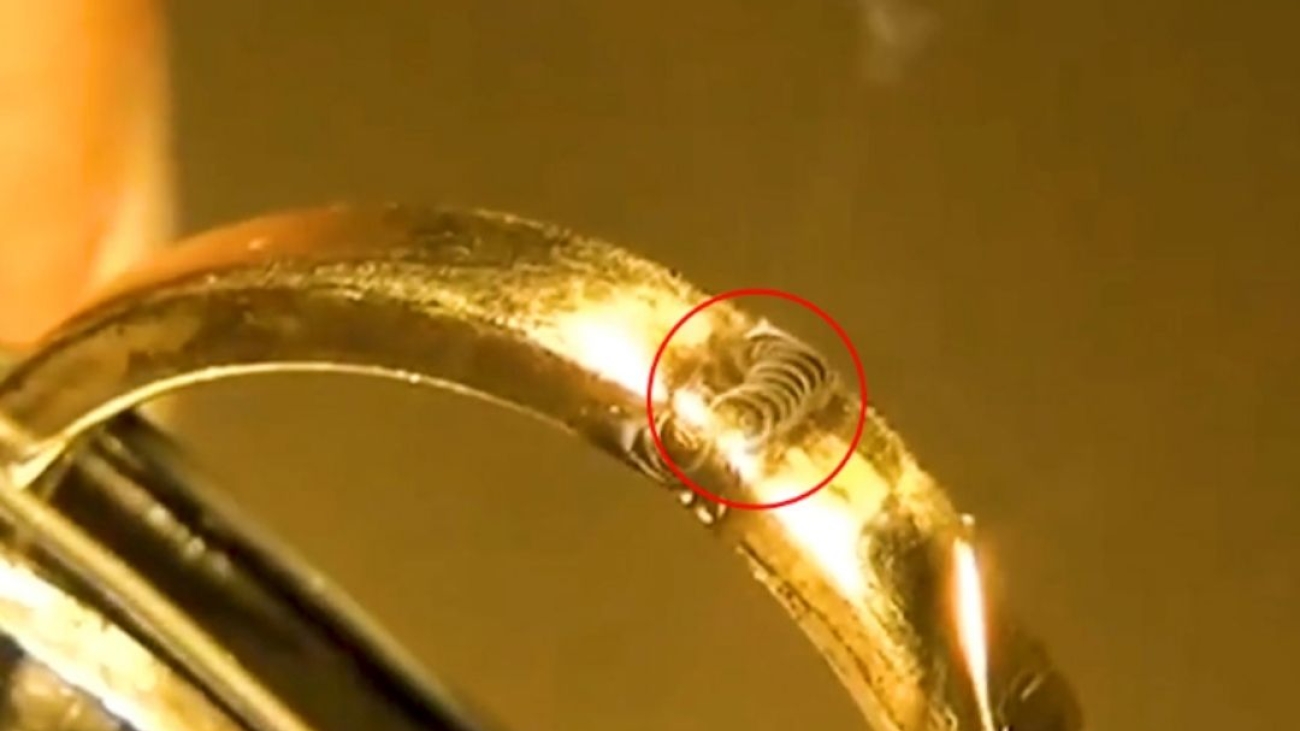
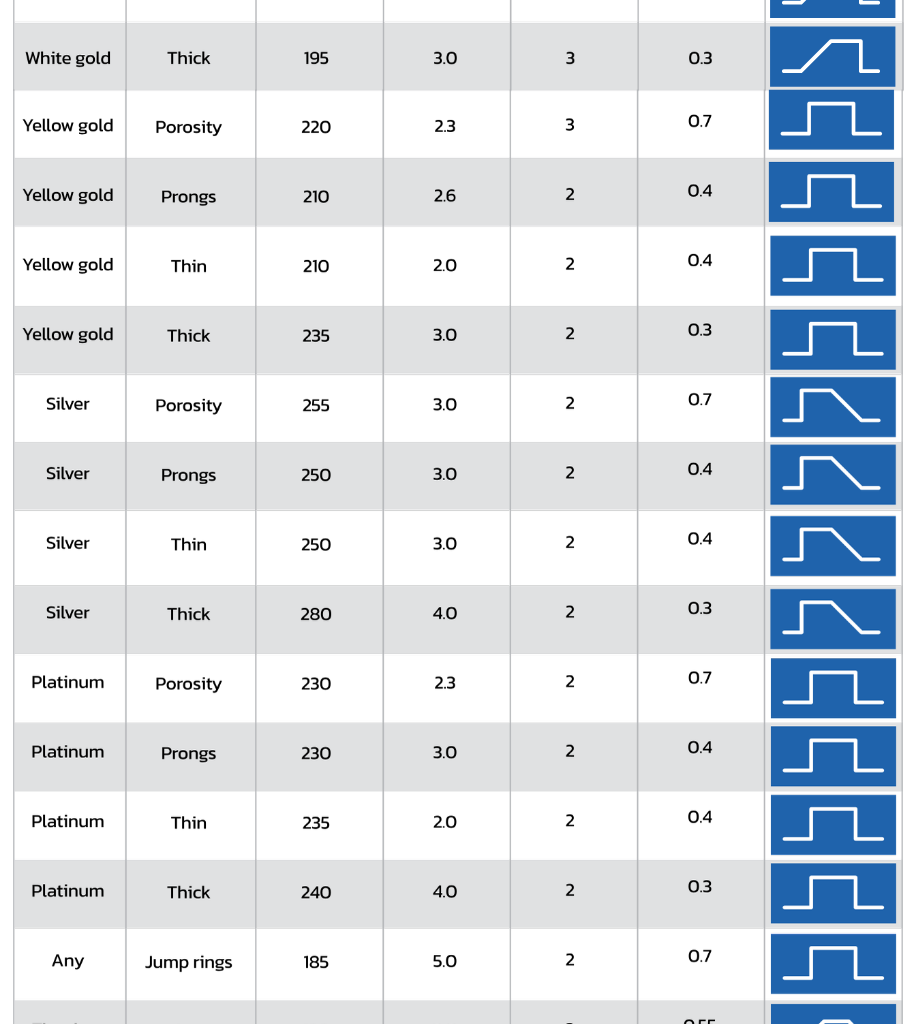
การดูดซับพลังงานเลเซอร์ขึ้นอยู่กับทั้งประเภทของโลหะและสภาพพื้นผิวของวัสดุ (พื้นผิวด้านหรือพื้นผิวขัดเงา) โดยสามารถใช้ตารางด้านล่างเป็นแนวทางเบื้องต้นในการกำหนดช่วงพลังงานที่เหมาะสม จากนั้นผู้ปฏิบัติงานควรปรับกำลังของเครื่องด้วยตนเอง เพื่อให้ได้ผลลัพธ์การเชื่อมที่เหมาะสมกับลักษณะการใช้งานแต่ละประเภท

โลหะพื้นฐานและโลหะผสม (Base Metals & Alloys)

  • สเตนเลส / ไทเทเนียม / โครเมียม–โคบอลต์ (CrCo) / แพลทินัม (Pt): 230–270 V | 2.0–5.0 ms | โฟกัส 0.3–1.0 มม.
  • เหล็ก (Steel): 282 V | 3.0 ms | โฟกัส 0.60 มม. | 3.0 Hz
  • ไทเทเนียม (Titanium): 390 V | 3.5 ms | โฟกัส 0.54 มม. | 2.0 Hz
  • เหล็กไมโคร (Steel Micro): 320 V | 3.0 ms | โฟกัส 0.15 มม. | 3.0 Hz
  • แพลทินัม (PT): 300 V | 2.0–2.5 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • แพลทินัม (ภาพที่ 1): 305 V | 3.5 ms | โฟกัส 0.40 มม. | 3.0 Hz
  • ทองแดง (Copper): 282 V | 3.5 ms | โฟกัส 0.33 มม. | 4.0 Hz
  • อะลูมิเนียม (Aluminum): 282 V | 5.0 ms | โฟกัส 0.50 มม. | 3.0 Hz

โลหะผสมเงิน (Silver Alloys)

  • เงิน (Silver): 300–370 V | 4.0–8.0 ms | โฟกัส 0.3–0.4 มม.
  • เงิน (ภาพที่ 1): 190 V | 3.5 ms | โฟกัส 0.50 มม. | 4.0 Hz
  • เงิน 92.5 (Silver 92.5): 220 V | 2.0–2.3 ms | โฟกัส 0–10 มม. | 0–10 Hz

ทองคำขาวและโลหะสีขาว (White Gold / White Metals)

  • ไวท์บราส (White Brass): 300 V | 1.3 ms | โฟกัส 1.22 มม. | 70 Hz | 99 Pulse
  • ทองคำขาว 10K (10K WG): 210 V | 1.1–1.3 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำขาว 14K (14K WG): 240 V | 1.4–1.6 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำขาว 18K (18K WG): 240–280 V | 2.0–4.0 ms | โฟกัส 0.4–0.8 มม.
  • ทองคำขาว 18K (ค่าพารามิเตอร์ทางเลือก): 270–300 V | 2.0–5.0 ms | โฟกัส 0.3–0.5 มม.
  • ทองคำขาว 18K (ภาพที่ 1): 210 V | 1.5–1.6 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำขาว 14K (ภาพที่ 1): 252 V | 3.0 ms | โฟกัส 0.40 มม. | 3.0 Hz

โลหะผสมทองคำเหลือง (Yellow Gold Alloys)

  • ทองคำเหลือง 10K (10K YG): 250 V | 1.3–1.5 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำเหลือง 14K (14K YG): 270 V | 1.5–1.6 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำเหลือง 18K (18K YG): 300 V | 1.7–1.8 ms | โฟกัส 0–10 มม. | 0–10 Hz
  • ทองคำเหลือง 14K (ภาพที่ 1): 292 V | 3.2 ms | โฟกัส 0.40 มม. | 3.0 Hz
  • ทองคำผสม 14K (ภาพที่ 1): 389 V | 3.5 ms | โฟกัส 0.40 มม. | 3.0 Hz

S__115064876_0

Protech Transfer เปิดตัวเทคโนโลยีการผลิตเครื่องประดับยุคใหม่ในงาน BGJF74

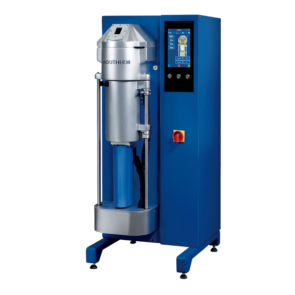
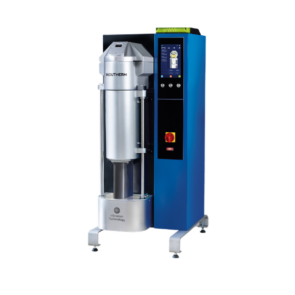
พบกับ Indutherm VC200V

 และ VC700V พร้อมโซลูชันการผลิตแบบครบวงจร เพื่อยกระดับประสิทธิภาพ ความแม่นยำ และศักยภาพการผลิต

กรุงเทพฯ ประเทศไทย – Protech Transfer ผู้ให้บริการชั้นนำด้านเครื่องจักรและเทคโนโลยีสำหรับอุตสาหกรรมการผลิตเครื่องประดับ เตรียมนำเสนอเทคโนโลยีการผลิตขั้นสูงและเครื่องจักรระดับโลกภายในงาน Bangkok Gems & Jewelry Fair ครั้งที่ 74 (BGJF74) ซึ่งจัดขึ้นระหว่างวันที่ 8–12 กันยายน 2569 ณ ศูนย์การประชุมแห่งชาติสิริกิติ์ (QSNCC) กรุงเทพฯ

ภายใต้แนวคิด “Advancing Modern Jewelry Manufacturing” Protech Transfer จะนำเสนอเทคโนโลยีที่ช่วยให้ผู้ผลิตสามารถยกระดับความแม่นยำ ประสิทธิภาพ ความเสถียรของกระบวนการผลิต ระบบอัตโนมัติ และความสม่ำเสมอของคุณภาพการผลิต

ยกระดับการผลิตเครื่องประดับด้วยเทคโนโลยี

ท่ามกลางความต้องการที่เพิ่มขึ้นของอุตสาหกรรมเครื่องประดับ ทั้งในด้านคุณภาพ ความยืดหยุ่นในการผลิต การบริหารต้นทุน และระยะเวลาการผลิตที่สั้นลง ผู้ผลิตจึงมองหาเทคโนโลยีที่สามารถตอบโจทย์ได้มากกว่าการเพิ่มกำลังการผลิตเพียงอย่างเดียว

ภายในงาน BGJF74 Protech Transfer จะนำเสนอโซลูชันการผลิตแบบครบวงจร ครอบคลุมกระบวนการผลิตที่สำคัญ ได้แก่

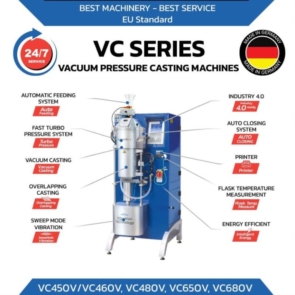
  • ระบบหล่อแบบสุญญากาศและแรงดันอัตโนมัติ (Automated Vacuum Pressure Casting)
  • ระบบ Granulation
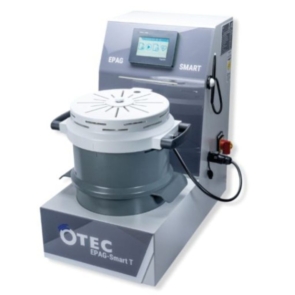
  • เทคโนโลยีการขัดและตกแต่งผิว
  • เทคโนโลยี Laser Welding
  • เทคโนโลยี Laser Marking
  • เครื่องขัดเงา (Polishing)
  • เทคโนโลยี Electro Finishing ขั้นสูง

โซลูชันดังกล่าวมาพร้อมเทคโนโลยีจากแบรนด์ชั้นนำระดับสากล ได้แก่ Indutherm, OTEC และ Orotig ซึ่งได้รับการออกแบบมาเพื่อช่วยให้ผู้ผลิตเพิ่มประสิทธิภาพการผลิต ลดระยะเวลาในกระบวนการ ลดการแก้ไขงาน และสร้างผลลัพธ์ที่มีความสม่ำเสมอมากยิ่งขึ้น

เทคโนโลยีเหล่านี้สามารถรองรับวัสดุหลากหลายประเภท เช่น ทองคำ เงิน แพลทินัม พัลลาเดียม สเตนเลสสตีล CoCr ทองเหลือง และวัสดุอุตสาหกรรมอื่น ๆ ช่วยเพิ่มความยืดหยุ่นให้แก่ผู้ผลิตในการตอบสนองต่อความต้องการด้านการผลิตที่หลากหลาย

Indutherm รุ่นใหม่ VC200V และ VC700V

หนึ่งในไฮไลต์สำคัญของ Protech Transfer ในปีนี้ คือการนำเสนอ Indutherm VC200 และ VC700V ซึ่งเป็นเครื่องจักรรุ่นใหม่ที่ใช้เทคโนโลยี Vacuum Fast Pressure Casting ที่ได้รับการพัฒนาสำหรับผู้ผลิตเครื่องประดับยุคใหม่ที่ให้ความสำคัญกับประสิทธิภาพและความแม่นยำในการผลิต

Indutherm VC200 – ความยืดหยุ่นสำหรับการผลิตยุคใหม่

Indutherm VC200 ได้รับการออกแบบมาสำหรับผู้ผลิตที่ต้องการระบบหล่อที่มีความน่าเชื่อถือและยืดหยุ่น สามารถรองรับความต้องการด้านการผลิตที่หลากหลาย

ด้วยระบบควบคุมกระบวนการผลิตขั้นสูงและการให้ความสำคัญกับความเสถียรของกระบวนการหล่อ เทคโนโลยี Vacuum Fast Pressure ของ VC200 ช่วยเพิ่มประสิทธิภาพการผลิต พร้อมลดข้อจำกัดที่อาจเกิดขึ้นจากกระบวนการหล่อแบบทั่วไป

Indutherm VC700V – ระบบอัตโนมัติขั้นสูง เพื่อคุณภาพการหล่อที่สม่ำเสมอ

Indutherm VC700V ถือเป็นอีกหนึ่งก้าวสำคัญของการพัฒนาสู่กระบวนการหล่อแบบสุญญากาศและแรงดันที่มีความเป็นอัตโนมัติและควบคุมได้มากยิ่งขึ้น

ด้วยการผสานระบบอัตโนมัติเข้ากับเทคโนโลยีควบคุมกระบวนการผลิตขั้นสูง ระบบได้รับการออกแบบมาเพื่อเพิ่มความแม่นยำ ความสม่ำเสมอ และความสามารถในการทำซ้ำของกระบวนการผลิต ช่วยลดความแตกต่างที่เกิดขึ้นในแต่ละกระบวนการ และเพิ่มความมั่นใจในคุณภาพของชิ้นงานสำเร็จรูป

สำหรับผู้ผลิตที่ต้องการเพิ่มศักยภาพการผลิตและเตรียมความพร้อมสู่สภาพแวดล้อมการผลิตที่มีความก้าวหน้ามากขึ้น VC700V นำเสนอแนวทางการผลิตด้วยเทคโนโลยีที่ตอบโจทย์การหล่อเครื่องประดับยุคใหม่

มากกว่าเครื่องจักร คือโซลูชันการผลิตแบบครบวงจร

สำหรับ Protech Transfer เทคโนโลยีไม่ได้หมายถึงเพียงการจัดจำหน่ายเครื่องจักร แต่คือการทำความเข้าใจกระบวนการผลิตของลูกค้า และค้นหาโซลูชันที่เหมาะสมกับความต้องการเฉพาะของแต่ละธุรกิจ

ภายในงาน BGJF74 ผู้เข้าชมจะมีโอกาสพูดคุยกับทีม Technical ของ Protech Transfer โดยตรงเกี่ยวกับปัญหาและความต้องการด้านการผลิต ไม่ว่าจะเป็นการเลือกเครื่องจักร การปรับปรุงกระบวนการผลิต ความต้องการด้าน Application หรือการเพิ่มประสิทธิภาพการผลิต

นอกจากนี้ Protech Transfer ยังให้บริการหลังการขายแบบครบวงจร ทั้ง Technical Training, Service, Maintenance และ Engineering Support เพื่อช่วยให้ลูกค้าสามารถใช้งานเครื่องจักรได้อย่างเต็มประสิทธิภาพ และรักษาประสิทธิภาพการผลิตในระยะยาว

ร่วมสร้างศักยภาพการผลิตที่แข็งแกร่งไปด้วยกัน

Ralf Oberg, Managing Director of Protech Transfer กล่าวว่า:

“อุตสาหกรรมการผลิตเครื่องประดับกำลังพัฒนาอย่างต่อเนื่อง ปัจจุบันผู้ผลิตไม่ได้มองหาเพียงเครื่องจักรที่สามารถทำงานได้ตามกระบวนการเท่านั้น แต่ยังมองหาเทคโนโลยีระบบอัตโนมัติที่สามารถมอบความแม่นยำ ความสม่ำเสมอ ประสิทธิภาพ และความยืดหยุ่นที่มากขึ้น พร้อมรองรับการเปลี่ยนแปลงของความต้องการในตลาดได้อย่างรวดเร็ว

การนำ Indutherm VC200 และ VC700V มาจัดแสดงในงาน BGJF74 ถือเป็นอีกหนึ่งก้าวสำคัญในการนำเสนอเทคโนโลยีการหล่อขั้นสูงสู่อุตสาหกรรมการผลิตเครื่องประดับในประเทศไทย เครื่องจักรรุ่นใหม่นี้สามารถควบคุมจากภายนอกได้ และช่วยลดความจำเป็นในการใช้ผู้ปฏิบัติงานที่ต้องมีความเชี่ยวชาญในระดับสูง ผู้ผลิตเครื่องประดับจึงสามารถควบคุมกระบวนการผลิตได้มากยิ่งขึ้น

สำหรับ Protech Transfer สิ่งที่เราให้ความสำคัญไม่ได้มีเพียงการจัดหาเครื่องจักร แต่เราพยายามทำความเข้าใจกระบวนการผลิตของลูกค้าอย่างแท้จริง และค้นหาเทคโนโลยีที่สามารถตอบโจทย์และแก้ไขปัญหาที่เกิดขึ้นจริงในกระบวนการผลิต

เป้าหมายของเราคือการเป็นพันธมิตรด้านเทคโนโลยีในระยะยาว เพื่อช่วยให้ผู้ผลิตในประเทศไทยสามารถเพิ่มขีดความสามารถในการผลิต และแข่งขันในตลาดโลกได้อย่างมั่นใจ”

พบกับ Protech Transfer ในงาน BGJF74

Protech Transfer ขอเชิญผู้ผลิตเครื่องประดับ โรงงาน OEM/ODM นักออกแบบ และผู้ประกอบการในอุตสาหกรรม เข้าชมบูธของเราในงาน Bangkok Gems & Jewelry Fair ครั้งที่ 74 (BGJF74) เพื่อสัมผัสเทคโนโลยีการผลิตล่าสุดจาก Indutherm, OTEC, Orotig และแบรนด์ชั้นนำอื่น ๆ

ผู้เข้าชมสามารถพบกับเครื่องจักรและโซลูชันการผลิตเครื่องประดับแบบครบวงจร พร้อมพูดคุยกับผู้เชี่ยวชาญด้านเทคนิคของ Protech Transfer เกี่ยวกับปัญหา ความต้องการ และโอกาสในการเพิ่มประสิทธิภาพกระบวนการผลิตของธุรกิจ

ข้อมูลการจัดงาน

งาน Bangkok Gems & Jewelry Fair ครั้งที่ 74 (BGJF74)
วันที่: 8–12 กันยายน 2569
สถานที่: Hall 4, Level G | Booth X26
ศูนย์การประชุมแห่งชาติสิริกิติ์ (QSNCC), กรุงเทพฯ
ผู้จัดแสดง: Protech Transfer – Machinery & Technology Solutions
image

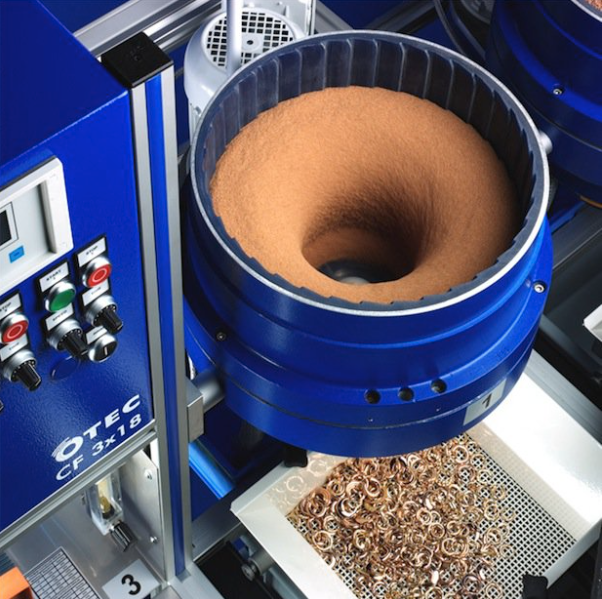
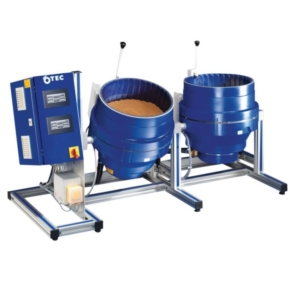
การเจียรและขัดเงาด้วยแรงเหวี่ยงหนีศูนย์กลาง

CF (Centrifugal Force) Grinding and Polishing คือกระบวนการที่ใช้แรงเหวี่ยงหนีศูนย์กลางในการปรับพื้นผิวชิ้นส่วนโลหะให้เรียบและมีคุณภาพดียิ่งขึ้น กระบวนการนี้นิยมใช้ในอุตสาหกรรมที่ให้ความสำคัญกับความแม่นยำและคุณภาพของพื้นผิว เช่น เครื่องประดับ ยานยนต์ อากาศยาน และอุปกรณ์ทางการแพทย์

กระบวนการนี้สามารถใช้กับโลหะได้หลากหลายประเภท เช่น ทองเหลือง เงิน ทอง สเตนเลส ไทเทเนียม และโลหะชนิดอื่น ๆ

ประโยชน์ของการเจียรและขัดเงาแบบ CF

การเจียร (Grinding)

เป็นขั้นตอนเริ่มต้นในการกำจัดตำหนิที่เห็นได้ชัดบนพื้นผิว เช่น รอยขีดข่วน ครีบโลหะ หรือบริเวณที่ไม่เรียบเสมอกัน โดยใช้อุปกรณ์หรือวัสดุขัดเพื่อเจียรผิวโลหะให้เรียบขึ้น แต่พื้นผิวในขั้นตอนนี้ยังไม่เงางามอย่างสมบูรณ์

การขัดเงา (Polishing)

หลังจากผ่านขั้นตอนการเจียรแล้ว พื้นผิวจะถูกขัดให้เรียบละเอียดยิ่งขึ้น เพื่อกำจัดรอยขีดข่วนขนาดเล็กและความไม่สม่ำเสมอที่ยังหลงเหลืออยู่ การขัดเงาช่วยเพิ่มความสวยงามให้กับพื้นผิว แต่อาจยังคงมีตำหนิในระดับจุลภาคอยู่บ้าง

[รูปภาพ]

พื้นผิวไม่เรียบ ย่อมไม่เกิดความเงางามอย่างแท้จริง

ประเภทของการเจียรและขัดเงาแบบ CF

กระบวนการ CF แบ่งออกเป็น 2 ประเภทหลักตามลักษณะของพื้นผิวที่ต้องการ ดังนี้

การเจียรแบบ CF (การปรับพื้นผิวให้เรียบ)

กระบวนการนี้มุ่งเน้นการขจัดเนื้อวัสดุบางส่วนออก เพื่อทำให้พื้นผิวโลหะเรียบขึ้น โดยมักใช้ในขั้นตอนแรกเพื่อกำจัดขอบคม ครีบโลหะ และพื้นผิวที่ขรุขระ

วัสดุขัดที่ใช้: วัสดุขัดรูปทรงต่าง ๆ ที่ทำจากเซรามิก พลาสติก หรือเหล็ก

การใช้งาน: ลบรอยขีดข่วน ลบครีบโลหะ และเตรียมพื้นผิวสำหรับขั้นตอนการขัดเงาต่อไป

การขัดเงาแบบ CF (การขัดผิวให้เงางาม)

การขัดเงาแบบ CF เป็นขั้นตอนถัดจากการเจียร โดยมีเป้าหมายเพื่อสร้างพื้นผิวที่เงางามในระดับสูงหรือมีลักษณะคล้ายกระจก

วัสดุขัดที่ใช้: น้ำยาขัดเงาและวัสดุขัดที่มีความนุ่ม เช่น เปลือกวอลนัต หรือวัสดุขัดที่มีส่วนประกอบของยาง

การใช้งาน: ใช้เป็นขั้นตอนเก็บผิวขั้นสุดท้ายสำหรับชิ้นส่วนตกแต่ง เครื่องประดับ และชิ้นส่วนที่ต้องการทั้งความแม่นยำและความสวยงามของพื้นผิว

สรุป

การเจียรและขัดเงาแบบ CF เป็นวิธีที่มีประสิทธิภาพและสามารถประยุกต์ใช้ได้หลากหลายในการปรับปรุงคุณภาพพื้นผิวของชิ้นส่วนโลหะ การเลือกวัสดุขัด น้ำยาขัดเงา การตั้งค่าเครื่องจักร และระยะเวลาในการทำงานอย่างเหมาะสม ช่วยให้ได้พื้นผิวหลากหลายระดับ ตั้งแต่ผิวเรียบไปจนถึงผิวเงางามระดับสูง เหมาะสำหรับการใช้งานในอุตสาหกรรมหลายประเภท

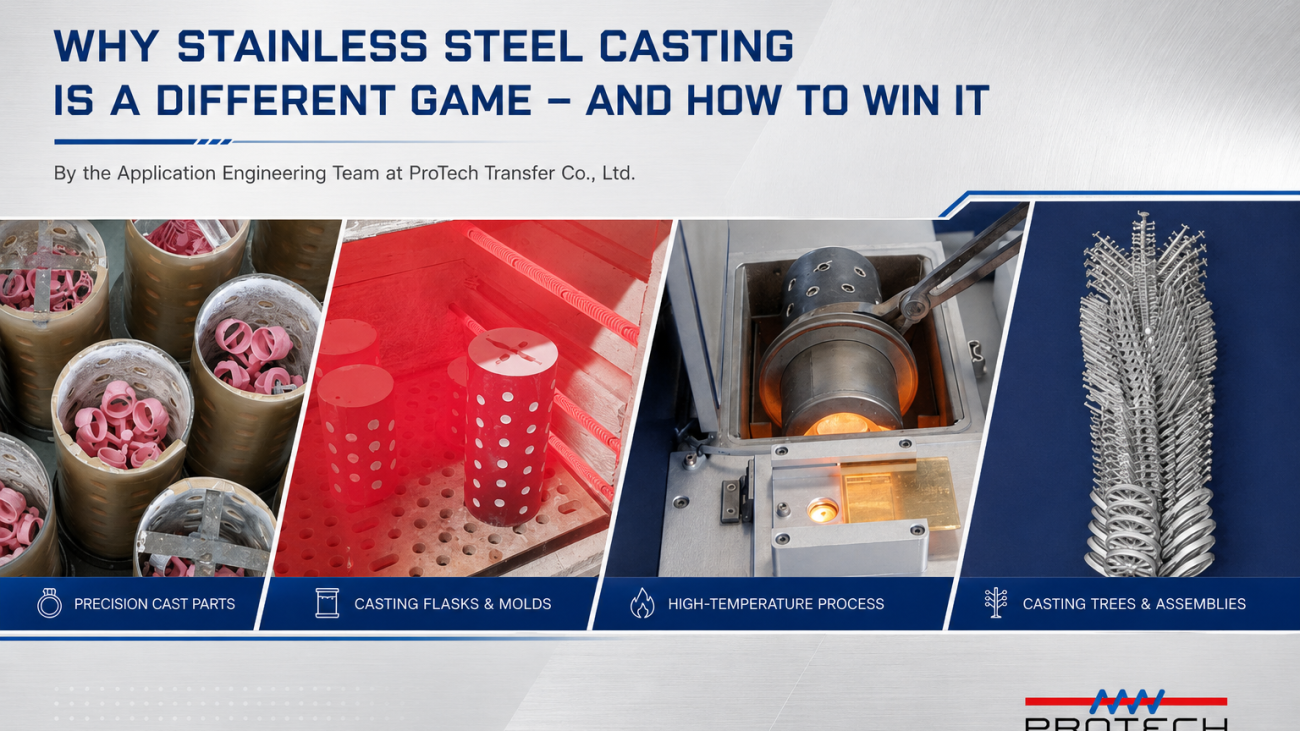
Why Stainless Steel Casting
ทำไมการหล่อสแตนเลสถึงต่างออกไป  และจะทำให้สำเร็จได้อย่างไร

โดยทีมวิศวกรรมผู้เชี่ยวชาญ  บริษัท โพรเทค ทรานสเฟอร์ จำกัด

โรงงานจิวเวลรี่ส่วนใหญ่สร้างขึ้นมาเพื่อหล่อทองคำและเงิน  การทำงานของเครื่องหล่อโลหะ จึงล้วนถูกปรับให้เข้ากับโลหะมีค่าที่ไหลลื่นและยืดหยุ่นได้ดีมากกว่าโลหะที่ ยืดหยุ่นยาก(สแตนเลส) แต่เมื่อลูกค้าต้องการชิ้นงานสแตนเลส กฎทุกข้อจึงเปลี่ยนไปในทันที

การทำแม่พิมพ์เพื่อการหล่อสแตนเลสเป็นหนึ่งในกลุ่มที่เติบโตเร็วที่สุดในอุตสาหกรรมจิวเวลรี่ นาฬิกา ตะขอ แหวน จี้ เครื่องประดับระดับ การแพทย์ และแฟชั่นที่ต้องการความทนทานสูง และทั้งหมดนี้ทำให้มีความต้องการใช้ที่มากขึ้น แต่หลายโรงงานก็มักเจอผลลัพธ์ที่น่าหงุดหงิดเหมือนกัน ไม่ว่าจะเป็นผิวขรุขระ การหล่อไม่เต็มแม่พิมพ์ และอัตราของเสียที่สูง ข่าวดีคือปัญหาเหล่านี้ไม่ใช่เรื่องดวง   มันสามารถคาดเดาได้ และแก้ไขได้

ปัญหาไม่ได้อยู่ที่โลหะ แต่อยู่ที่กระบวนการ

ทองคำละลายที่อุณหภูมิประมาณ 1,064°C และไหลเข้าแม่พิมพ์ได้เหมือนน้ำ แต่สแตนเลสละลายที่ที่อุณหภูมิประมาณ 1,500°C และมีความหนืดใกล้เคียงกับน้ำเชื่อมข้น ความต่างในจุดนี้เปลี่ยนแปลงเกือบทุกขั้นตอน ที่คุณจะต้องทำงาน  และเริ่มต้นจากสิ่งที่โรงงานส่วนใหญ่มักมองข้าม นั่นคือต้นเทียน

ระบบสปรูและฟีดเดอร์ที่ใช้ได้ผลดีกับทองคำและเงินจะล้มเหลวเมื่อใช้กับการหล่อสแตนเลส เพราะโลหะชนิดนี้หนักกว่า ไหลช้ากว่า และแข็งตัวเร็วกว่าในช่องแคบ ในทางปฏิบัติหมายความว่าสปรูของคุณต้องมีเส้นผ่าศูนย์กลางใหญ่กว่าที่คุณเคยใช้อย่างมีนัยสำคัญ  อย่างน้อย 1.2 ถึง 1.5 เท่าของความหนาในส่วนที่หนาที่สุดของชิ้นงาน ตัวอย่างเช่น ถ้าคุณใช้สปรู 3 มล. กับทอง สแตนเลสจะต้องใช้ 4.5 มล. ขึ้นไป สปรูที่เล็กเกินไปจะแข็งตัวก่อนที่โพรงแม่พิมพ์จะเต็ม และไม่มีการปรับอุณหภูมิใดที่จะแก้ต้นหล่อที่ออกแบบมาสำหรับโลหะอีกชนิดได้

ฟีดเดอร์ ชิ้นส่วนกักเก็บโลหะที่ติดเพิ่มในบริเวณที่หนาของชิ้นงาน  มีความสำคัญไม่แพ้กัน และมักถูกออกแบบให้เล็กเกินไปในการพยายามครั้งแรก สแตนเลสหดตัวประมาณ 4% เมื่อแข็งตัว ซึ่งมากกว่าทองคำหรือเงิน หากไม่มีฟีดเดอร์ที่มีขนาดเหมาะสมในทุกส่วนที่หนา การหดตัวนั้นจะกลายเป็นรูพรุน ตามดที่ติดอยู่ภายในชิ้นงาน คุณจะไม่เห็นมันจนกว่าจะขัดผิวงานเสร็จ และตอนนั้นชิ้นงานก็กลายเป็นของเสียไปแล้ว ฟีดเดอร์ที่ใหญ่ขึ้นและวางตำแหน่งถูกต้องจะรักษาโลหะเหลวให้พร้อมชดเชยการหดตัวที่เกิดขึ้นอยู่ตลอดเวลา

การเลือกวัสดุฝังหล่อ: ขั้นตอนที่โรงงานส่วนใหญ่ทำพลาด

หากโรงงานของคุณใช้ ปูนยิปซัม  ปูนมาตรฐานสำหรับทองคำและเงิน  คุณไม่สามารถนำมาใช้กับสแตนเลสได้เลย 

ยิปซัมสลายตัวระหว่าง 700–800°C และปล่อยก๊าซซัลเฟอร์เข้าไปในแม่พิมพ์โดยตรง ก๊าซเหล่านี้จะละลายเข้าสู่สแตนเลสที่หลอมเหลวและปรากฏเป็น รูพรุน หรือ ตามด คือ ฟองอากาศเล็กๆ ที่ติดอยู่ในชิ้นงาน ทำให้อ่อนแอและผิวเสีย ตัวเลือกที่ถูกต้องคือ ปูนฟอสเฟต มันคงตัวได้ดีเกิน 1,000°C ขยายตัวได้อย่างคาดเดาได้เพื่อป้องกันแม่พิมพ์แตก และยอมให้ก๊าซระบายออกแทนที่จะกักไว้ การเปลี่ยนวัสดุฝังหล่อเพียงอย่างเดียวสามารถกำจัดข้อบกพร่องที่พบบ่อยที่สุดได้เมื่อโรงงานเริ่มหล่อสแตนเลส

การควบคุมอุณหภูมิ: คลาดเคลื่อนเพียงเล็กน้อย ผลลัพธ์อาจแตกต่างอย่างมาก 

สแตนเลสมีช่วงการเทที่เฉพาะเจาะจงมาก คือระหว่าง 1,500°C ถึง 1,550°C ต่ำกว่านั้น โลหะจะเริ่มแข็งตัวก่อนที่จะเต็มแม่พิมพ์  ซึ่งเรียกว่า มิสรัน หรือการหล่อไม่สมบูรณ์ หล่อไม่เต็มแบบ สูงกว่านั้น คุณภาพผิวจะลดลงอย่างรวดเร็ว

เบ้าหล่อ(แม่พิมพ์) ก็ต้องอยู่ที่อุณหภูมิที่เหมาะสมเมื่อทำการเท คือ โดยทั่วไปอยู่ที่ 850–950°C ขึ้นอยู่กับความหนาของชิ้นงาน แม่พิมพ์ที่เย็นเกินไปจะทำให้โลหะแข็งตัวในช่องก่อนที่จะไปถึงส่วนที่บาง นี่คือสาเหตุหลักของ การหล่อไม่เต็มแม่พิมพ์ ในงานจิวเวลรี่ และเกือบทั้งหมดเป็นปัญหาการจัดการอุณหภูมิ ไม่ใช่ปัญหาของเครื่องจักร

วิธีการเทโลหะมีผลมากกว่าที่คิด

เครื่องหล่อสมัยใหม่ที่ออกแบบสำหรับโลหะหนักอย่างสแตนเลส แพลทินัม หรือพัลลาเดียม ใช้ระบบการเทแบบเอียง (tilting pour) แทนที่จะเป็นระบบระบายจากก้นแบบดั้งเดิม เมื่อเทเอียง โลหะจะถูกถ่ายโอนในแนวนอนแทนที่จะตกลงจากด้านบน การเคลื่อนที่แบบคลื่นนิ่มๆ นี้รักษาสิ่งสกปรกให้อยู่บนผิว แทนที่จะพับรวมเข้ากับชิ้นงาน และเมื่อรวมกับการดูดสูญญากาศช่วยเติม จะผลักโลหะเข้าไปในรายละเอียดที่ละเอียดอ่อนซึ่งโลหะที่มีความหนืดสูงจะทิ้งให้ว่างไว้

ผลลัพธ์คือการ ลดของเสียในการหล่อ ลงอย่างมากรวมถึง ลดต้นทุนในการหล่อ และได้ผิวสำเร็จที่สม่ำเสมอพอที่จะนำไปขัดได้ทันทีโดยไม่ต้องแก้ไขเพิ่มเติม

สรุป

สแตนเลสต้องอาศัยความละเอียดในขั้นตอนการผลิตในทุกขั้นตอน  ตั้งแต่การออกแบบระบบทางวิ่งโลหะ โดยขยายขนาดสปรู (Sprue) และฟีดเดอร์ (Feeder) ให้ใหญ่กว่าที่ใช้กับทองคำหรือเงิน การเลือกใช้ปูนหล่อชนิดฟอสเฟต (Phosphate-bonded Investment) ไปจนถึงการควบคุมอุณหภูมิของทั้งแม่พิมพ์และน้ำโลหะอย่างแม่นยำ

เมื่อปฏิบัติตามหลักการเหล่านี้อย่างถูกต้อง อัตราของเสียจะลดลงอย่างเห็นได้ชัด พร้อมทั้งช่วยเพิ่มคุณภาพและความสม่ำเสมอของชิ้นงาน แม้ว่าช่วงเริ่มต้นของการเรียนรู้จะมีความท้าทายอยู่บ้าง แต่เมื่อเข้าใจเหตุผลและหลักการของแต่ละขั้นตอนแล้ว คุณจะสามารถพัฒนาทักษะได้อย่างรวดเร็ว และสร้างกระบวนการผลิตที่มีประสิทธิภาพและเชื่อถือได้ในระยะยาว

สำหรับโรงงานที่ต้องการขยายไปสู่การหล่อสแตนเลส แพลทินัม หรือโลหะที่ต้องการอุณหภูมิสูง บริษัท โพรเทค ทรานสเฟอร์ จำกัด ให้บริการคำปรึกษาทางเทคนิคและโซลูชันเครื่องจักรผลิตจิวเวลรี่ในประเทศไทย www.protech-transfer.com

PTT Jewel Fair image

Protech Transfer เข้าร่วมงานมหกรรมอัญมณีและเครื่องประดับกรุงเทพฯ ครั้งที่ 74 ประจำปี 2026

บริษัท Protech Transfer มีความยินดีที่จะประกาศการเข้าร่วมงาน มหกรรมอัญมณีและเครื่องประดับกรุงเทพฯ ครั้งที่ 74 ประจำปี 2026 ซึ่งเป็นหนึ่งในงานแสดงสินค้าอัญมณีและเครื่องประดับชั้นนำของโลก งานนี้จะจัดขึ้นระหว่างวันที่ 8–12 กันยายน 2569 ณ ศูนย์การประชุมแห่งชาติสิริกิติ์ (QSNCC) กรุงเทพฯ ประเทศไทย

ในฐานะพันธมิตรที่เชื่อถือได้ด้านเครื่องจักรผลิตเครื่องประดับและบริการหลังการขายในประเทศไทย Protech Transfer จะจัดแสดงโซลูชั่นที่ออกแบบมาเพื่อรองรับการผลิตเครื่องประดับสมัยใหม่ รวมถึงเครื่องจักรสำหรับการหล่อ การตัดด้วยเลเซอร์ การขัดเงา การตกแต่ง และกระบวนการผลิตที่เกี่ยวข้อง

เยี่ยมชม Protech Transfer ได้ที่บูธ X26 ฮอลล์ 4 ชั้น G

ที่บูธของเรา ผู้เข้าชมจะมีโอกาสได้พบกับทีมงาน Protech Transfer และสำรวจว่าเครื่องจักรและเทคโนโลยีของเรามีประสิทธิภาพอย่างไร การสนับสนุนสามารถช่วยปรับปรุงประสิทธิภาพการผลิต ความสม่ำเสมอ และคุณภาพโดยรวมของผลิตภัณฑ์ได้

ไม่ว่าคุณกำลังมองหาการอัพเกรดสายการผลิต ปรับปรุงคุณภาพการตกแต่ง หรือปรึกษาผู้เชี่ยวชาญเกี่ยวกับเครื่องจักรที่เหมาะสมสำหรับธุรกิจของคุณ ทีมงานของเราพร้อมให้คำแนะนำและการสนับสนุนอย่างมืออาชีพตลอดงาน

ทำไมต้องมาเยี่ยมชมบูธของเรา?

ที่ Protech Transfer เราเข้าใจว่าการผลิตเครื่องประดับต้องการความแม่นยำ ความน่าเชื่อถือ และการสนับสนุนทางเทคนิคในระยะยาว

โซลูชันของเราได้รับการพัฒนาขึ้นเพื่อช่วยให้ผู้ผลิตบรรลุผลลัพธ์การผลิตที่ดีขึ้นด้วยความมั่นใจที่มากขึ้น

ผู้เข้าชมสามารถเรียนรู้เพิ่มเติมเกี่ยวกับ:

  • เครื่องจักรและโซลูชันการผลิตเครื่องประดับ
  • กระบวนการหล่อ เลเซอร์ ขัดเงา และตกแต่ง
  • การเลือกเครื่องจักรสำหรับความต้องการการผลิตที่แตกต่างกัน
  • บริการหลังการขายและการสนับสนุนทางเทคนิค
  • การบำรุงรักษาและโซลูชันบริการระยะยาว

รายละเอียดกิจกรรม

กิจกรรม: งาน Bangkok Gems & งานมหกรรมเครื่องประดับ 2026
วันที่: 8–12 กันยายน 2026
สถานที่: ศูนย์การประชุมแห่งชาติสิริกิติ์ (QSNCC) กรุงเทพฯ ประเทศไทย
บูธ: X26 ฮอลล์ 4 ชั้น G

บริษัท Protech Transfer ยินดีต้อนรับลูกค้า พันธมิตร และผู้เชี่ยวชาญด้านการผลิตเครื่องประดับทุกท่านสู่บูธของเรา

เชิญพบกับทีมงานของเราและค้นพบว่าเราสามารถสนับสนุนการผลิตของคุณด้วยเครื่องจักรที่เชื่อถือได้ ความรู้จากผู้เชี่ยวชาญ และบริการระดับมืออาชีพได้อย่างไร

เราหวังว่าจะได้พบคุณที่ บูธ X26 ฮอลล์ 4 ชั้น G.


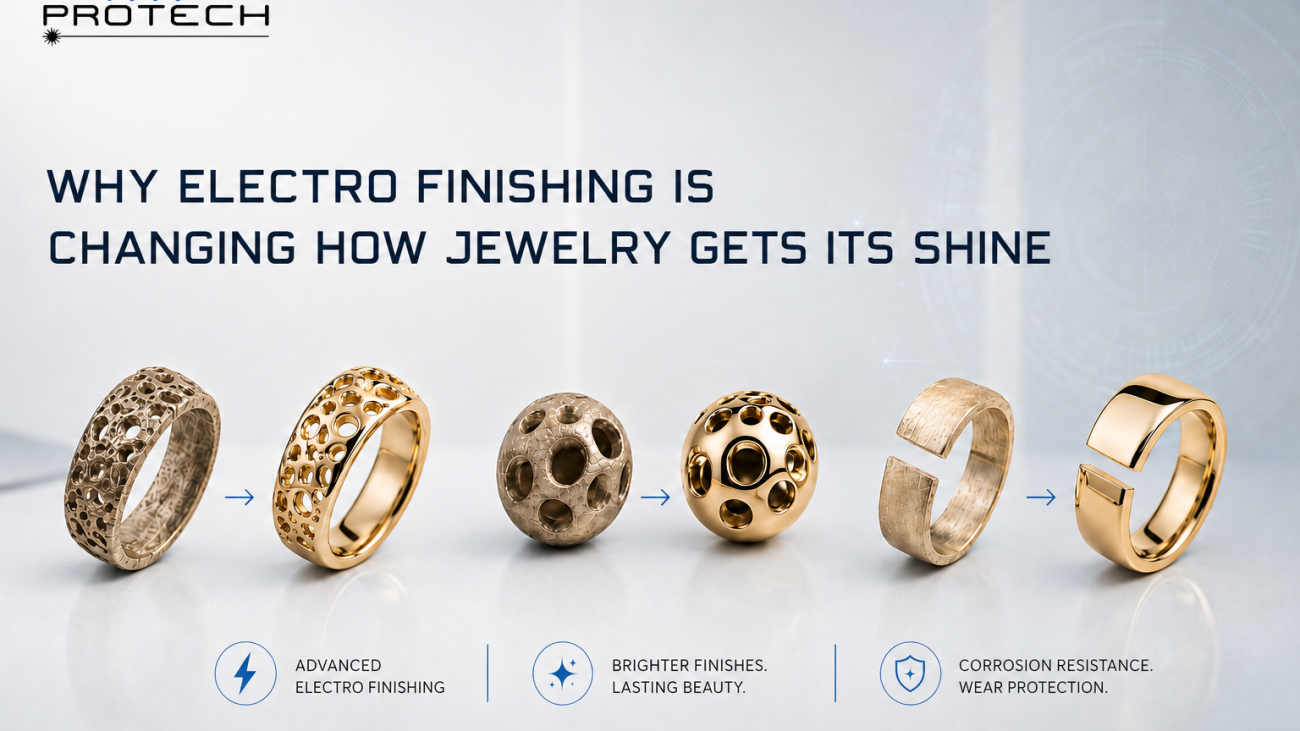
Why Electro Finishing Is Changing How Jewelry Gets Its Shine

เหตุใดการขัดเงาด้วยไฟฟ้าจึงเปลี่ยนวิธีการที่เครื่องประดับเงางาม

ทุกโรงงานผลิตเครื่องประดับต่างรู้ดีถึงปัญหาคอขวด ชิ้นงานที่หล่อเสร็จแล้วจำนวนหนึ่งจะวางรออยู่ ในขณะที่ช่างขัดเงาฝีมือดีเพียงหนึ่งหรือสองคนค่อยๆ ขัดทีละชิ้นด้วยมือ โดยใช้ล้อขัดทีละวง เป็นกระบวนการที่ช้า ไม่สม่ำเสมอ และมีราคาแพง การหาช่างขัดเงาที่มีฝีมือก็ยาก และผลผลิตของแต่ละคนก็แตกต่างกันไปในแต่ละวัน

สำหรับหลายๆ เวิร์คช็อป โต๊ะขัดเงาเป็นข้อจำกัดที่ใหญ่ที่สุดเพียงอย่างเดียวที่ส่งผลต่อปริมาณการผลิต

ตอนนี้มีวิธีที่ดีกว่าแล้ว และวิธีนั้นเรียกว่า การขัดเงาด้วยไฟฟ้า

การขัดเงาด้วยไฟฟ้าคืออะไร

การขัดเงาด้วยไฟฟ้า หรือที่เรียกกันทั่วไปว่า การขัดเงาด้วยไฟฟ้า เป็นกระบวนการทางเคมีไฟฟ้า โดยนำเครื่องประดับไปแช่ในของเหลวอิเล็กโทรไลต์ชนิดพิเศษและต่อเข้ากับกระแสไฟฟ้า

กระแสไฟฟ้าจะทำให้ส่วนที่นูนและขรุขระเล็กน้อยบนพื้นผิวโลหะละลายหายไปอย่างเลือกสรร ทำให้เหลือพื้นผิวที่เรียบเนียนและเงางามสม่ำเสมอ

ต่างจากการเจียรหรือการขัดเงาด้วยสารขัดถู ตรงที่ไม่มีสิ่งใดสัมผัสกับโลหะโดยตรง ไม่มีล้อ ไม่มีสารขัดเงา ไม่มีแรงกด

กระบวนการนี้ทำงานจากภายในสู่ภายนอก เข้าถึงบริเวณที่ล้อขัดเงาเข้าไม่ถึง รวมถึงส่วนโค้งด้านใน รายละเอียดฉลุลาย การฝังอัญมณี และด้านล่างของแหวน

ผลลัพธ์ที่ได้คือพื้นผิวโลหะที่บริสุทธิ์ ปราศจากรอยขีดข่วนขนาดเล็ก ทนทานต่อการกัดกร่อนได้ดีขึ้น และมีความเงางามสูงสม่ำเสมอในทุกชิ้นงานในล็อต

ปัญหาของการทำด้วยมือ

การขัดเงาด้วยมือเป็นงานฝีมือที่มีทักษะ และนั่นคือเหตุผลที่ทำให้เกิดปัญหาเมื่อทำในปริมาณมาก ล้อขัดเงาจะขจัดโลหะออกอย่างรุนแรง

ในมือของผู้ปฏิบัติงานที่ขาดประสบการณ์ ขอบจะโค้งมน รายละเอียดเล็กๆ น้อยๆ จะแบนราบ และหนามเตยที่บอบบางรอบอัญมณีจะเสียรูปหรืออ่อนแอลง แม้แต่ผู้ขัดเงาที่มีประสบการณ์ก็ยังให้ผลลัพธ์ที่แตกต่างกันเล็กน้อย ขึ้นอยู่กับแรงกด มุม และความเหนื่อยล้า

ทุกครั้งที่ล้อขัดถู จะขจัดโลหะมีค่าออกไป ในชิ้นงานทองคำ วัสดุที่สูญเสียไปนั้นจะหายไปในสารขัดเงาและในอากาศในรูปของฝุ่นละอองละเอียด และส่วนใหญ่จะไม่สามารถนำกลับคืนมาได้ ในโรงงานที่ผลิตในปริมาณมาก การสูญเสียนี้จะสะสมเพิ่มขึ้นทุกเดือน

การขัดเงาด้วยมือก็ไม่สามารถเข้าถึงได้ทุกที่ ร่องภายใน พื้นผิวที่มีลวดลาย และรูปทรงเรขาคณิตที่ซับซ้อนจากการหล่อ จำเป็นต้องใช้ตะไบและเครื่องมือด้วยมือ ซึ่งใช้เวลานานกว่าต่อชิ้น และมักจะยังให้ผิวงานที่ไม่สม่ำเสมอ

บริเวณที่เครื่องมือมือทั่วไปเข้าไม่ถึงก็จะยังคงทื่ออยู่

การเปลี่ยนแปลงของการขัดเงาด้วยไฟฟ้า

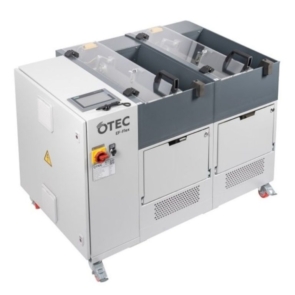
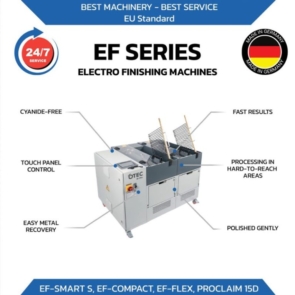
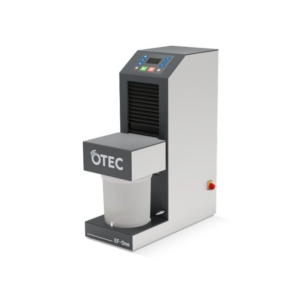
เครื่องจักรซีรีส์ EF ของ OTEC มีให้เลือกหลายรุ่น ตั้งแต่ขนาดกะทัดรัดสำหรับใช้งานบนโต๊ะทำงาน เหมาะสำหรับโรงงานขนาดเล็ก ไปจนถึงระบบขนาดใหญ่สำหรับการผลิต สามารถทดแทนงานขัดเงาและตะไบด้วยมือได้ถึง 90% รอบการทำงานเต็มรูปแบบใช้เวลาประมาณ 10-30 นาที สามารถประมวลผลชิ้นงานได้หลายชิ้นพร้อมกัน ตัวอย่างเช่น EF-One สามารถประมวลผลแหวนได้ถึง 6 วงต่อรอบ

เครื่อง EF-Flex สามารถประมวลผลชิ้นงานได้มากถึง 40 ชิ้นต่อภาชนะ

ที่สำคัญ กระบวนการนี้ปลอดภัยสำหรับตัวเรือนอัญมณี เพชร เซอร์โคเนีย และอัญมณีอื่นๆ จะไม่เสียหาย รูปทรงของชิ้นงานจะถูกรักษาไว้อย่างแม่นยำ มีเพียงความหยาบของพื้นผิวเท่านั้นที่จะถูกกำจัดออกไป

อิเล็กโทรไลต์ที่ใช้ในเครื่อง EF รุ่นใหม่ปราศจากไซยาไนด์และไม่จำเป็นต้องใช้กรดที่รุนแรง และสภาพแวดล้อมในการทำงานปลอดภัยกว่าวิธีการตกแต่งผิวด้วยสารเคมีแบบดั้งเดิมอย่างมาก

อนุภาคทองคำที่กู้คืนได้จะถูกดักจับในของเหลวผ่านการกรองและแยกออกที่ขั้วแคโทด ซึ่งหมายความว่าการสูญเสียโลหะมีค่าของคุณจะลดลงอย่างมากเมื่อเทียบกับการขัดเงาด้วยล้อ

เหมาะสำหรับใคร

การขัดเงาด้วยไฟฟ้าไม่ได้มีไว้สำหรับโรงงานขนาดใหญ่เท่านั้น OTEC EF-One ได้รับการออกแบบมาโดยเฉพาะให้เป็นจุดเริ่มต้นแบบเสียบปลั๊กและใช้งานได้ทันทีสำหรับเวิร์คช็อปขนาดเล็กและขนาดกลาง ด้วยโปรแกรมที่ติดตั้งไว้ล่วงหน้าแปดโปรแกรมซึ่งไม่จำเป็นต้องมีความรู้เฉพาะทางในการใช้งาน

สำหรับเวิร์คช็อปที่ผลิตสินค้าเป็นชุดอย่างสม่ำเสมอ ไม่ว่าจะเป็นแหวน จี้ สร้อยข้อมือ หรือตัวล็อก ต้นทุนนั้นตรงไปตรงมา

ลดเวลาในการทำงานต่อชิ้น ผลผลิตสม่ำเสมอมากขึ้น ลดการสูญเสียโลหะ และได้คุณภาพการขัดเงาที่ดีเยี่ยมบนรูปทรงเรขาคณิตที่ซับซ้อน

ข้อสรุป

โต๊ะขัดเงาจะยังคงอยู่ต่อไป

พึ่งพาได้ การตกแต่งผิวด้วยฝีมือช่างจะยังคงมีบทบาทสำหรับชิ้นงานสั่งทำพิเศษและงานซ่อมแซมเสมอ แต่สำหรับการผลิตเป็นล็อตใหญ่ การขัดผิวด้วยไฟฟ้าจะช่วยขจัดปัญหาคอขวด ลดต้นทุน และให้ผลลัพธ์ที่สม่ำเสมอกว่าการขัดด้วยมือ เทคโนโลยีนี้ได้รับการพิสูจน์แล้วว่ามีประสิทธิภาพกับโลหะมีค่า เช่น ทอง เงิน สแตนเลส ไทเทเนียม และทองเหลือง และปัจจุบันสามารถเข้าถึงได้สำหรับโรงงานทุกขนาด

บริษัท โปรเทค ทรานเฟอร์ จำกัด เป็นตัวแทนจำหน่ายเครื่องขัดผิว OTEC อย่างเป็นทางการในประเทศไทย โดยให้บริการอุปกรณ์ วัสดุสิ้นเปลือง และการสนับสนุนทางเทคนิคwww.protech-transfer.com

cover2

สิ่งเจือปนและสิ่งเจือปนในการหล่อเครื่องประดับ – ภัยคุกคามที่ซ่อนเร้น

แม้แต่สิ่งปนเปื้อนเพียงเล็กน้อยก็อาจส่งผลเสียต่อโครงสร้างและความเรียบของพื้นผิวของเครื่องประดับหล่อ การทำความเข้าใจว่าสิ่งเจือปนเหล่านี้มาจากไหนและจะหยุดยั้งได้อย่างไรเป็นสิ่งสำคัญต่อการผลิตที่ปราศจากข้อบกพร่อง

ขนาดของปัญหา

ในการหล่อเครื่องประดับ ความบริสุทธิ์ไม่ใช่สิ่งฟุ่มเฟือย แต่เป็นสิ่งจำเป็น โลหะที่วางจำหน่ายในชื่อบริสุทธิ์ 99.9% ยังคงมีสิ่งเจือปนตกค้างอยู่ถึง 0.1% และส่วนต่างเพียงเล็กน้อยนี้ก็เพียงพอที่จะก่อให้เกิดข้อบกพร่องร้ายแรงได้ การปนเปื้อนของเหล็กที่ความเข้มข้นต่ำเพียง 100–200 ppm ได้แสดงให้เห็นแล้วว่าสามารถเริ่มต้นการแตกร้าวในโลหะผสมทองคำได้

สิ่งเจือปนของตะกั่วและซัลไฟด์สามารถลดความแข็งแรงเชิงกลของโลหะผสมได้เกือบทั้งหมด

การปนเปื้อนของเหล็กเพียง 100 ppm ก็สามารถทำให้เกิดรอยแตกในโลหะผสมทองคำได้

แหล่งที่มาของการปนเปื้อนในกระบวนการผลิต

การปนเปื้อนมีจุดเริ่มต้นหลักสามจุด จุดแรกคือวัตถุดิบเอง ซึ่งแม้แต่โลหะที่ได้รับการรับรองแล้วก็ยังมีธาตุเจือปนจากการกลั่น จุดที่สองและเป็นจุดที่ถูกกล่าวถึงบ่อยที่สุดคือการรีไซเคิลเศษโลหะ เศษโลหะที่ทำความสะอาดไม่เพียงพอจะนำออกไซด์ คราบตกค้างจากการลงทุน และอนุภาคโลหะแปลกปลอมเข้าไปในโลหะหลอมเหลวโดยตรง

ประการที่สามคือสภาพแวดล้อมในการหล่อ: เครื่องมือเหล็ก เบ้าหลอมที่สึกหรอ และฝุ่นละอองในอากาศ ล้วนก่อให้เกิดการปนเปื้อนระหว่างการหลอมและการเท

A การจำแนกประเภทของข้อบกพร่อง

ประเภทของข้อบกพร่องที่เกิดขึ้นนั้นขึ้นอยู่กับสิ่งที่เข้าไปในโลหะหลอมเหลวและเวลาที่เข้าไปเป็นส่วนใหญ่

รอยแตกและความเปราะ

สิ่งเจือปนของเหล็ก ตะกั่ว หรือซัลไฟด์ ลดความยืดหยุ่นและความแข็งแรงของโลหะผสม

รูพรุนที่ผิว

อนุภาคจากวัสดุหล่อหรือตะกรันเข้าไปในโลหะหลอมเหลว; มองเห็นได้หลังการขัดเงาเป็นรูพรุนกระจัดกระจาย

สิ่งเจือปนออกไซด์

ซิงค์ออกไซด์ที่ทำให้เกิดรูพรุนแบบ “ตีนกา” นั้นยากต่อการกำจัดเมื่อเกิดขึ้นแล้ว

สิ่งเจือปนตะกรัน

ฟลักซ์ส่วนเกินหรือปนเปื้อนทำให้เกิดพื้นผิวหยาบคล้ายดอกกะหล่ำ

แข็ง จุด

สารปรับสภาพเม็ดที่ไม่ละลาย เช่น อิริเดียม ก่อตัวเป็นอนุภาคที่ต้านทานการขัดเงาและทำให้เกิดรอยแตก

การป้องกัน

ต้องมีการควบคุมในทุกขั้นตอนของกระบวนการ ไม่ใช่การตรวจสอบคุณภาพขั้นสุดท้าย

  • เลือกใช้วัตถุดิบคุณภาพสูงที่ได้รับการรับรองและตรวจสอบส่วนประกอบ
  • รักษาความสะอาดของเศษวัสดุ; จำกัดสัดส่วนของวัสดุรีไซเคิลต่อการหลอม
  • ใช้เบ้าหลอมที่สะอาดและเฉพาะเจาะจง และเปลี่ยนเบ้าหลอมก่อนที่จะสึกหรอจนเกิดการปนเปื้อน
  • ลดการเติมฟลักซ์ให้น้อยที่สุด และกำจัดวัสดุที่ปนเปื้อน
  • รักษาขั้นตอนการผสม การจัดเก็บ และการเผาไหม้ของวัสดุหล่อให้ถูกต้อง
  • หลอมภายใต้บรรยากาศป้องกันหากเป็นไปได้ เพื่อยับยั้งการเกิดออกไซด์

สรุป

การควบคุมสิ่งเจือปนไม่ใช่เรื่องรอง แต่เป็นหัวใจสำคัญของคุณภาพการหล่อ ผลกระทบจากการปนเปื้อนนั้นเกินกว่าปริมาณที่เกี่ยวข้อง ปัญหาเพียงเล็กน้อยในระดับส่วนต่อล้านส่วนอาจกลายเป็นความเสียหายที่มองเห็นได้ ความเสียหายทางโครงสร้าง หรือความเสียหายทางการค้า แนวทางที่มีระเบียบวินัยในการเลือกวัสดุ การจัดการเศษวัสดุ และสุขอนามัยของกระบวนการยังคงเป็นหนทางที่น่าเชื่อถือที่สุดในการผลิตชิ้นงานที่สม่ำเสมอและปราศจากข้อบกพร่อง

deefct

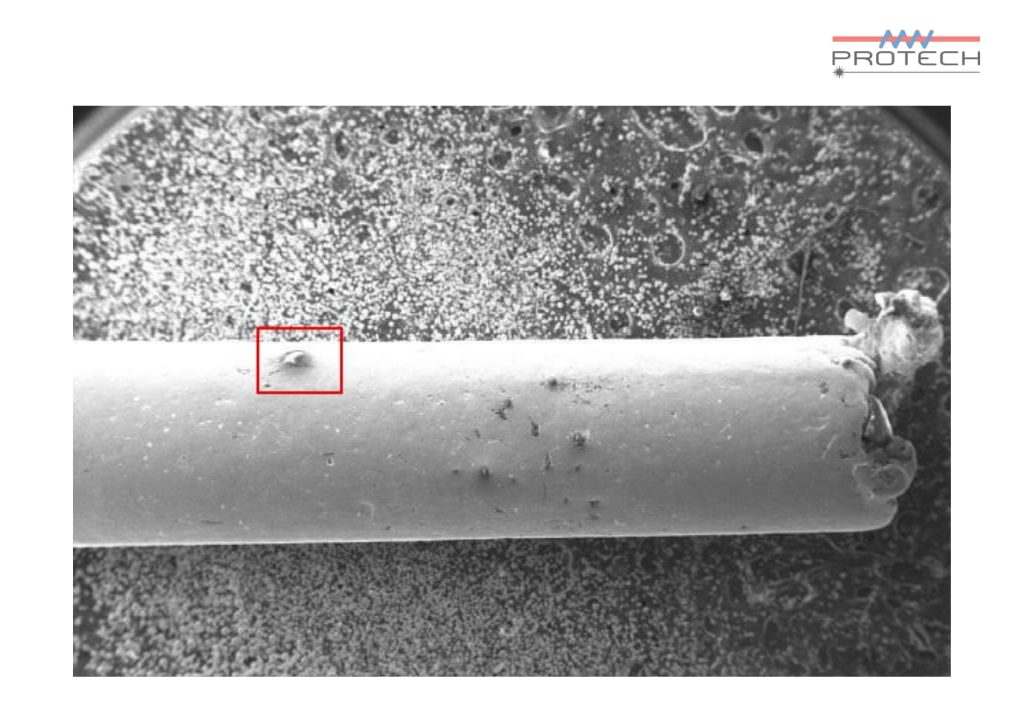
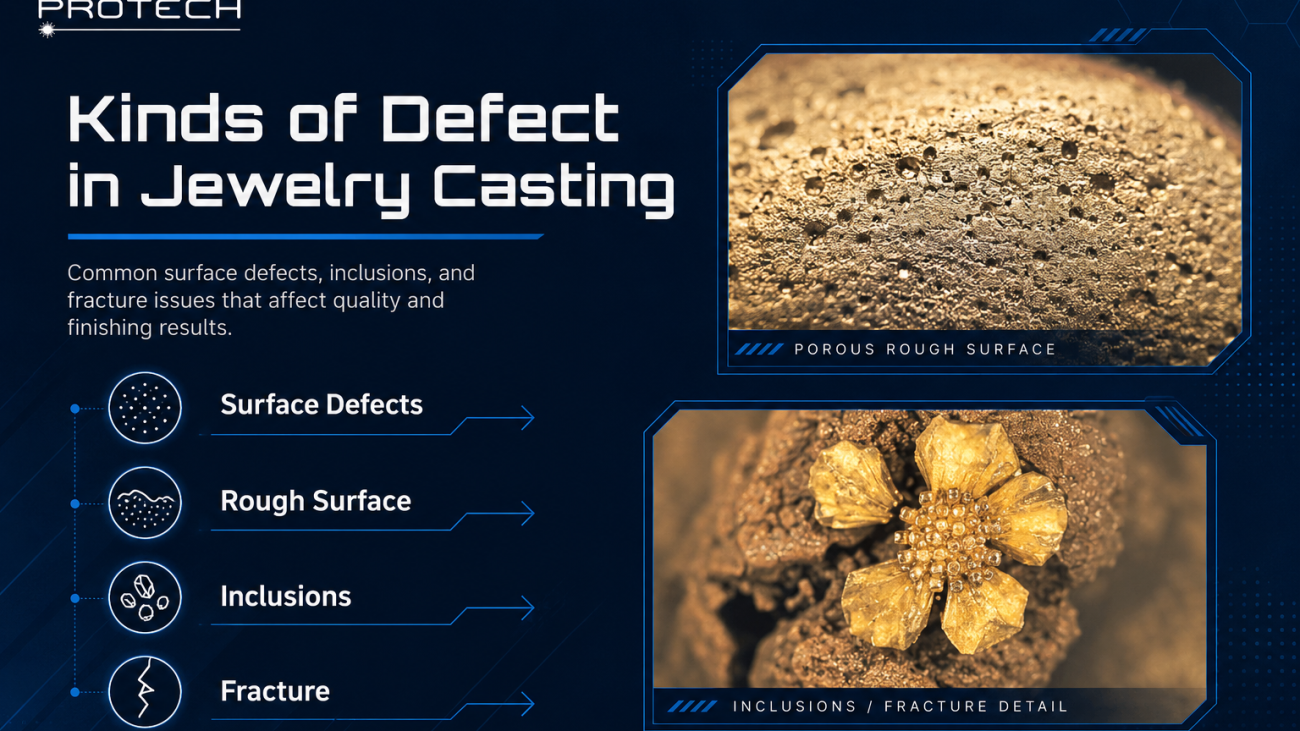
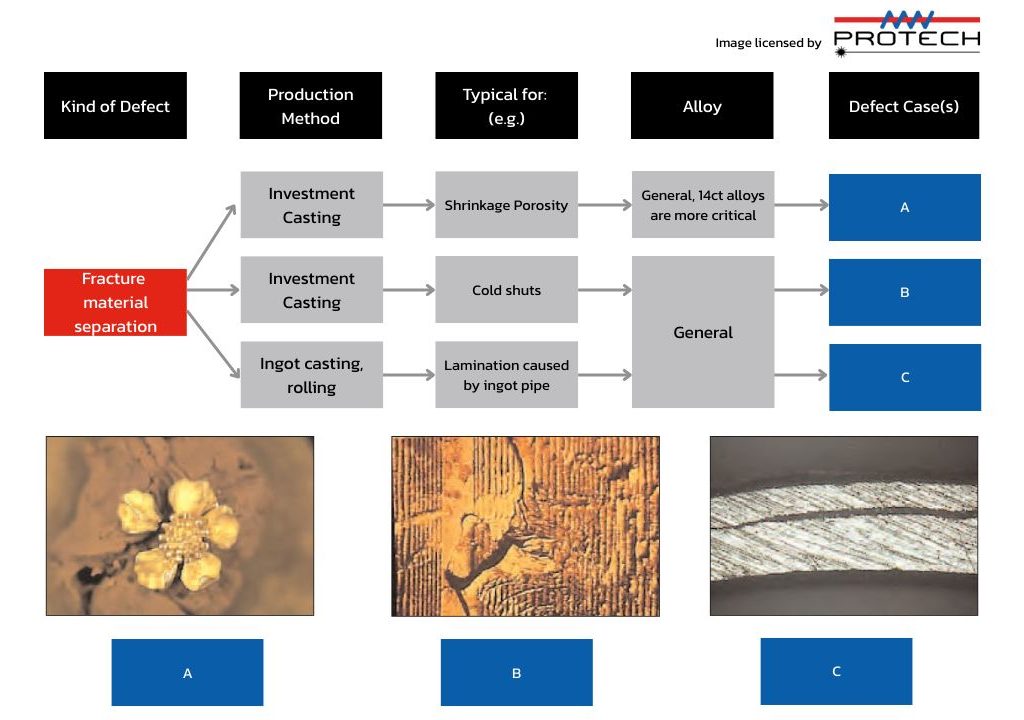
การสำรวจประเภทของข้อบกพร่อง

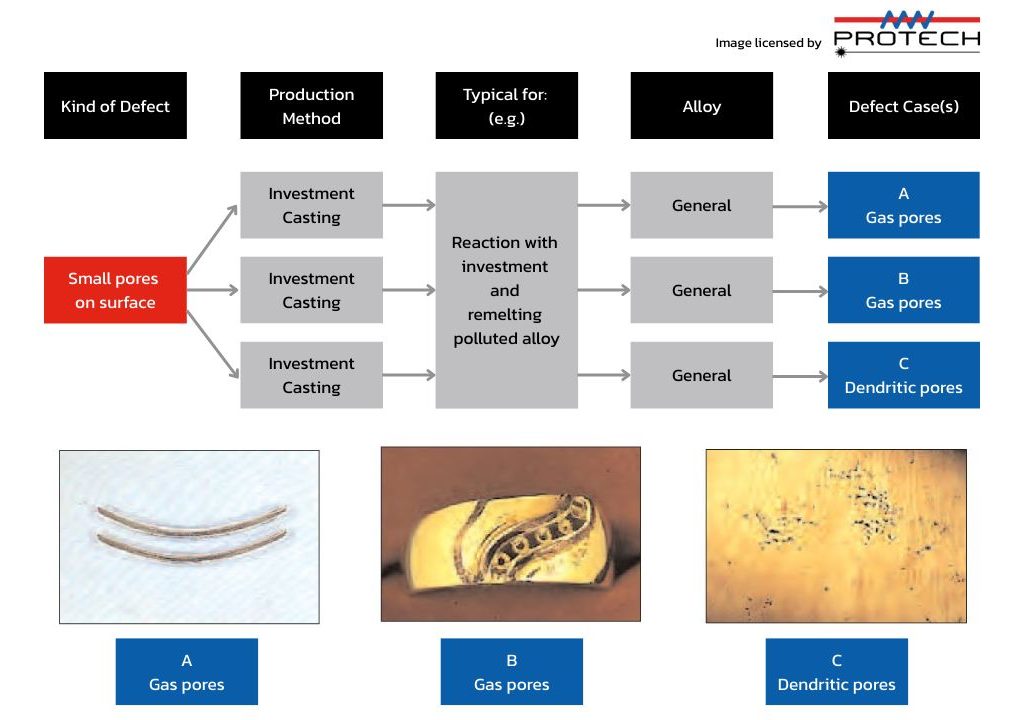
ข้อบกพร่องบนพื้นผิว – รูพรุนขนาดเล็กบนพื้นผิว

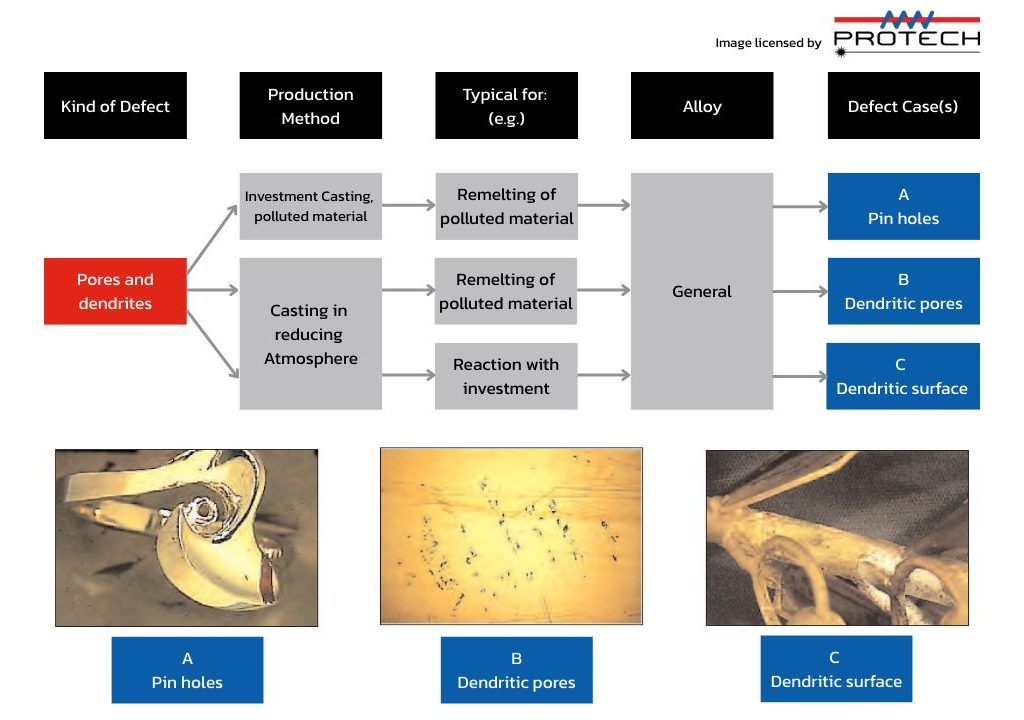
ข้อบกพร่องบนพื้นผิว – รูพรุนและเดนไดรต์

ข้อบกพร่องบนพื้นผิว – โครงสร้างพื้นผิวที่ไม่สม่ำเสมอ

สิ่งเจือปน – จุดแข็ง

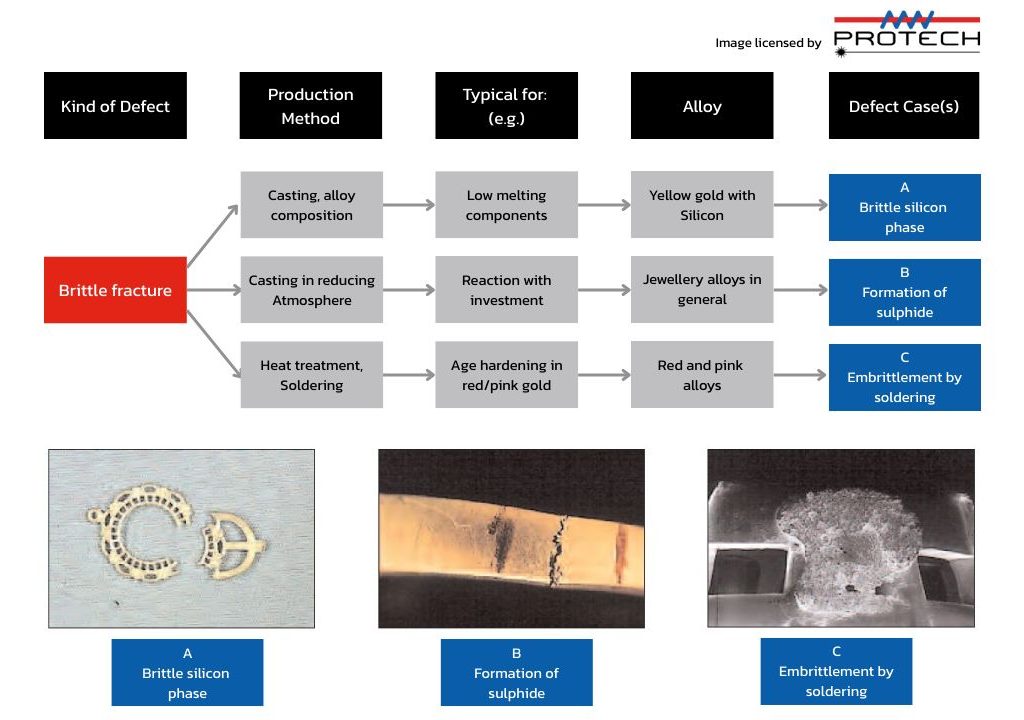
การแตกหัก – การแตกหักแบบเปราะ

การแตกหัก – การแยกตัวของวัสดุที่แตกหัก

cover4 (2)

การกู้คืนโลหะมีค่าจากการขัดเงาด้วยไฟฟ้า

ค้นพบวิธีที่ผู้ผลิตเครื่องประดับสามารถกู้คืนทองคำ เงิน และโรเดียมจากของเสียจากการขัดเงาและการชุบด้วยไฟฟ้าโดยใช้ระบบการกู้คืนโลหะด้วยไฟฟ้า

การกู้คืนโลหะมีค่าจากของเสียจากการขัดเงาด้วยไฟฟ้า: เปลี่ยนความสูญเสียให้เป็นมูลค่า


ในอุตสาหกรรมการผลิตเครื่องประดับ โลหะมีค่ามีความสำคัญ

ในระหว่างกระบวนการขัดเงาด้วยไฟฟ้าหรือการชุบโลหะ ของเหลวเสียอาจมีโลหะมีค่าจำนวนมาก เช่น ทองคำ เงิน โรเดียม ฯลฯ ซึ่งมักถูกทิ้งเป็นขยะโดยไม่รู้ตัว

การกู้คืนโลหะมีค่าในของเหลว


เมื่อสารละลายขัดเงาด้วยไฟฟ้าอิ่มตัวด้วยโลหะที่ละลายอยู่ หรืออ่างชุบโลหะหมดอายุการใช้งาน จะต้องเปลี่ยนใหม่

โดยทั่วไปแล้ว ของเหลวเหล่านี้จะถูกส่งไปบำบัดและกลั่นโดยหน่วยงานภายนอก
จากของเสียสู่สินทรัพย์: กระบวนการกู้คืนโลหะด้วยไฟฟ้า

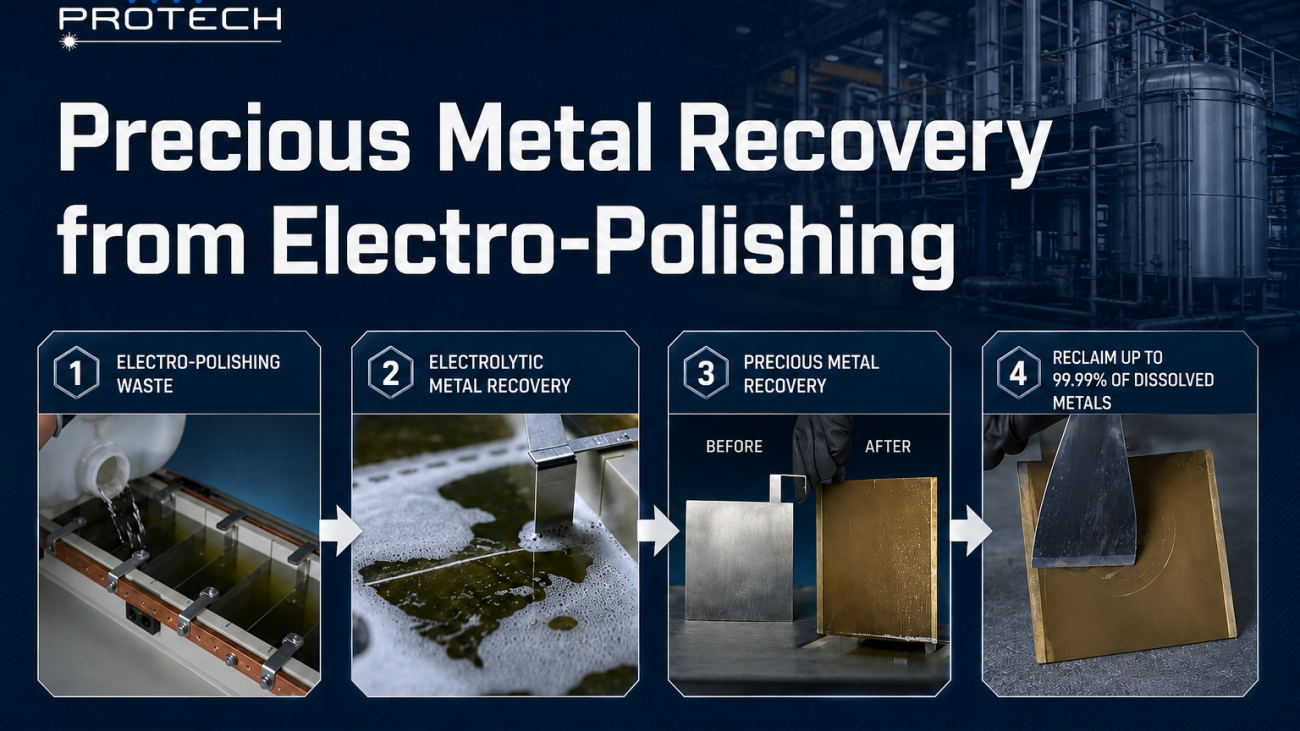
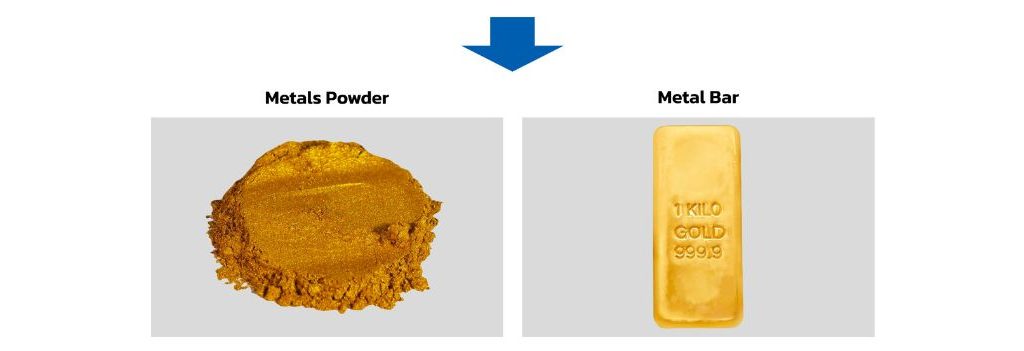
ระบบกู้คืนโลหะด้วยไฟฟ้าเป็นวิธีการที่ยั่งยืนและคุ้มค่าในการนำโลหะมีค่ากลับคืนมาจากอ่างชุบและขัดเงาด้วยไฟฟ้า กระบวนการนี้ใช้กระแสไฟฟ้าที่ควบคุมได้เพื่อดึงดูดและตกตะกอนโลหะที่ละลายแล้วลงบนแคโทด ทำให้เกิดชั้นโลหะที่สามารถขูดออกได้ง่าย เปลี่ยนเป็นผงโลหะ

ผงโลหะที่กู้คืนได้นี้สามารถหลอมเป็นแท่งโลหะได้

เทคโนโลยีนี้ไม่เพียงแต่ลดผลกระทบต่อสิ่งแวดล้อม แต่ยังสร้างผลตอบแทนทางการเงินโดยตรงด้วยการเปลี่ยนของเสียให้เป็นทรัพยากรที่มีค่า

ตัวอย่างจริง: การกู้คืนโรเดียมจากสารละลายขัดเงา


ในการทดสอบหนึ่งโดยใช้ระบบการกู้คืนด้วยไฟฟ้า ตัวอย่างสารละลายชุบโรเดียมที่หมดสภาพแล้ว 5 ลิตร ถูกนำมาประมวลผลเป็นเวลา 36 ชั่วโมง ในโหมดแรงดันคงที่ (CV) ระบบสามารถกู้คืนโรเดียมได้ 1.5 กรัม ซึ่งมีมูลค่าประมาณ 12,000 บาท โดยมีค่าใช้จ่ายด้านไฟฟ้าในการดำเนินงานเพียง 96 บาท
ตัวอย่างนี้แสดงให้เห็นอย่างชัดเจนว่ามีมูลค่าที่ซ่อนอยู่มากมายในสารละลายที่ใช้แล้ว โดยเฉพาะอย่างยิ่งเมื่อเกี่ยวข้องกับโลหะที่มีมูลค่าสูงเช่นโรเดียม สิ่งนี้ให้ผลตอบแทนจากการลงทุน (ROI) ที่สูงมาก

ทำไมผู้ผลิตเครื่องประดับควรพิจารณาการกู้คืนโลหะ?


การนำระบบกู้คืนโลหะมีค่ามาใช้ในกระบวนการขัดเงาด้วยไฟฟ้าหรือการชุบช่วยให้ผู้ผลิตเครื่องประดับสามารถ:

  • กู้คืนทองคำ เงิน โรเดียม และ โลหะอื่นๆ โดยตรง
  • ลดต้นทุนการกำจัดของเสียและปริมาณของเสียอันตราย
  • ปฏิบัติตามมาตรฐานด้านสิ่งแวดล้อมด้วยขีดจำกัดการปล่อยของเสียที่ต่ำกว่า
  • ปรับปรุงความยั่งยืนผ่านแนวทางการผลิตแบบหมุนเวียน
  • ได้รับผลตอบแทนจากการลงทุนที่วัดได้จากวัสดุที่ใช้งานอยู่แล้ว

แนวทางนี้ สนับสนุนทั้งผลกำไรและความรับผิดชอบต่อสิ่งแวดล้อมในการผลิตเครื่องประดับอย่างยั่งยืน

จุดเด่นของโซลูชัน: ระบบการกู้คืนโลหะมีค่า ProClaim


สำหรับผู้ผลิตเครื่องประดับที่กำลังมองหาโซลูชันแบบวงปิดที่มีประสิทธิภาพ ระบบการกู้คืนโลหะมีค่า ProClaim นำเสนอการกู้คืนโลหะด้วยไฟฟ้าขั้นสูงที่ออกแบบมาเพื่อกู้คืนโลหะที่ละลายได้มากถึง 99.99% จากสารละลายขัดเงาและชุบด้วยไฟฟ้า
ห้องปิดช่วยให้มั่นใจในความปลอดภัยของผู้ปฏิบัติงานด้วยการกู้คืนที่มีความบริสุทธิ์สูงโดยมีผลกระทบน้อยที่สุด การบำรุงรักษา

ด้วยการผสาน ProClaim เข้ากับสายการผลิตของคุณ คุณสามารถเปลี่ยนของเสียให้เป็นสินทรัพย์ที่มีค่า ทำให้กระบวนการสะอาดขึ้นและประหยัดต้นทุนโดยตรง

สนใจเรียนรู้เพิ่มเติมเกี่ยวกับการกู้คืนโลหะสำหรับกระบวนการขัดเงาของคุณหรือไม่? ติดต่อ Protech Transfer เพื่อค้นหาวิธีการผสานระบบ ProClaim เข้ากับขั้นตอนการทำงานของคุณ

สำรวจระบบกู้คืนโลหะมีค่า ProClaim
(https://protech-transfer.com/protech/protech-proclaim/)

Recommended-Laser-Parameters-for-Different-Metals-and-Applications-2

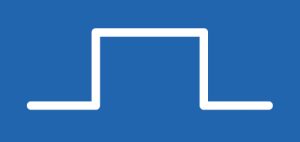
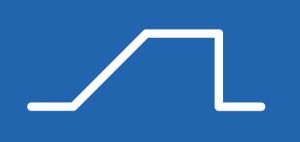
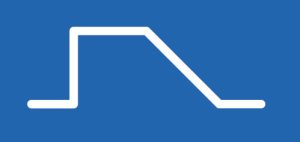
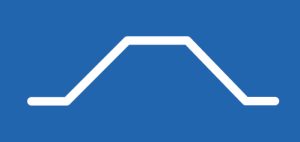
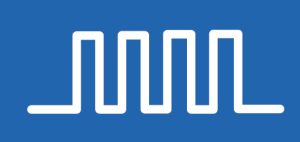
การปรับรูปร่างพัลส์การเชื่อมด้วยเลเซอร์

การปรับรูปร่างพัลส์สำหรับการเชื่อมด้วยเลเซอร์

สี่เหลี่ยม

รูปแบบคลื่นสากลที่ส่งพลังงานตามที่กำหนดไว้ในช่วงเวลาที่กำหนด

เหมาะสำหรับโลหะทุกประเภท

Slope Up

เมื่อใช้รูปคลื่นนี้ 20% แรกของเวลาที่ตั้งไว้จะให้พลังงานเพิ่มขึ้นอย่างค่อยเป็นค่อยไปจนกระทั่ง มันถึงค่าที่ตั้งไว้ เหมาะสำหรับโลหะที่มีการสะท้อนแสงสูง

ความชันลง

เมื่อใช้รูปคลื่นนี้ 20% สุดท้ายของเวลาที่ตั้งไว้จะให้ค่า ลดลงอย่างค่อยเป็นค่อยไปจนถึง 0 เหมาะสำหรับโลหะทึบแสงหรือสะท้อนแสงได้น้อย

รูปคลื่นสี่เหลี่ยมคางหมู

รูปคลื่นนี้เป็นการผสมผสานของสองรูปก่อนหน้า เหมาะสำหรับ โลหะที่มีเงินเป็นองค์ประกอบหลัก

แบบพัลส์

การใช้รูปคลื่นนี้จะสร้างพลังงานเป็นชุดของพัลส์เพื่อให้ได้ผลการเจาะทะลุที่ดียิ่งขึ้น เหมาะสำหรับทุกอย่าง โลหะ