Diagram-showing-the-influence-of-feeding-design-on-shrinkage-porosity

รูพรุนจากการหดตัวในการหล่อเครื่องประดับ

รูพรุนจากการหดตัวคืออะไร?

รูพรุนจากการหดตัวหมายถึงโพรงที่ไม่สม่ำเสมอที่เกิดขึ้นในโลหะขณะที่มันหดตัวระหว่างการแข็งตัว ซึ่งเป็นปรากฏการณ์ทั่วไปในการหล่อเครื่องประดับ การหดตัวนี้เกิดจากการลดลงของปริมาตรอย่างฉับพลันเมื่อโลหะเปลี่ยนสถานะจากของเหลวเป็นของแข็ง ในโลหะผสมต่างๆ การหดตัวนี้อาจมีตั้งแต่ 4-6% สำหรับโลหะเช่นทองคำและเงิน

หากไม่ได้รับการจัดการอย่างมีประสิทธิภาพ รูพรุนจากการหดตัวจะนำไปสู่ข้อบกพร่องที่มองเห็นได้ในชิ้นงานหล่อ เช่น รูที่ไม่สม่ำเสมอและโพรง

การก่อตัวและลักษณะ

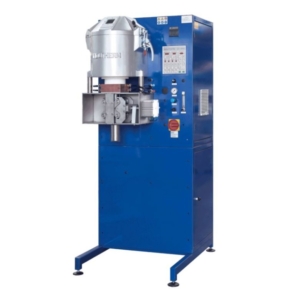
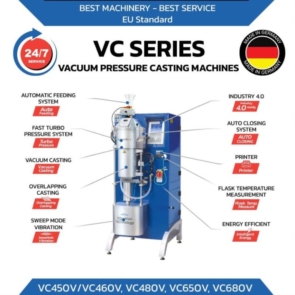
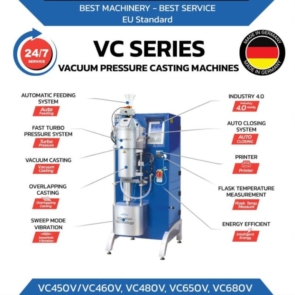
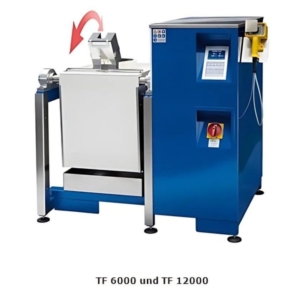
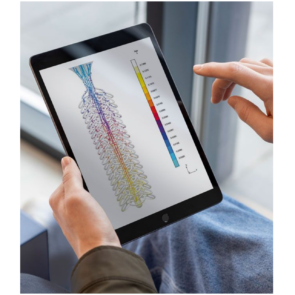
ในระหว่างกระบวนการแข็งตัว เดนไดรต์โลหะ (ผลึกรูปกิ่งก้าน) จะพัฒนาขึ้น และโลหะเหลวจะต้องไหลระหว่างกิ่งก้านเหล่านี้เพื่อชดเชยการหดตัว เมื่อกระบวนการ “การป้อน” นี้ล้มเหลว จะส่งผลให้เกิดรูพรุน โลหะบางชนิด เช่น ทองคำขาว มีความเสี่ยงต่อรูพรุนจากการหดตัวมากกว่าโลหะชนิดอื่น เช่น ทองคำเหลืองหรือเงินสเตอร์ลิง เครื่องหล่อขั้นสูงของ Protech Transfer สามารถช่วยเพิ่มประสิทธิภาพกระบวนการป้อนเพื่อลดความเสี่ยงเหล่านี้ได้

ควรให้ความสนใจเป็นพิเศษกับตำแหน่งและขนาดที่ถูกต้องของช่องป้อนโลหะและท่อป้อนโลหะด้วย

วิธีการป้องกัน

  1. ระบบป้อนโลหะและช่องป้อนโลหะที่มีประสิทธิภาพ
    การออกแบบระบบป้อนโลหะและช่องป้อนโลหะที่มีประสิทธิภาพเป็นสิ่งสำคัญ ช่องป้อนโลหะเป็นอ่างเก็บโลหะเหลวที่เติมเต็มช่องว่างที่เกิดจากการหดตัว การวางตำแหน่งช่องป้อนโลหะอย่างเหมาะสมนั้นมีความสำคัญอย่างยิ่ง ควรติดเข้ากับส่วนที่หนักที่สุดของชิ้นงานเครื่องประดับ
  2. การควบคุมอุณหภูมิของแม่พิมพ์และการหล่อ
    อุณหภูมิของแม่พิมพ์และการหล่อมีผลอย่างมากต่อการหดตัว อุณหภูมิของเบ้าหลอมที่สูงขึ้นอาจเป็นประโยชน์ แต่ต้องจัดการอย่างระมัดระวังเพื่อหลีกเลี่ยงการเกิดข้อบกพร่องอื่นๆ เช่น รูพรุนจากก๊าซ

สรุป

เพื่อหลีกเลี่ยงรูพรุนจากการหดตัว การออกแบบช่องทางหล่อที่มีประสิทธิภาพและการควบคุมอุณหภูมิเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งสำหรับโลหะผสมที่มีค่าการนำความร้อนต่ำ เช่น ทองคำขาว การใช้เครื่องจักรของ Protech Transfer จาก Indutherm.de สามารถเพิ่มประสิทธิภาพกระบวนการหล่อของคุณ ลดโอกาสการเกิดข้อบกพร่อง และปรับปรุงคุณภาพโดยรวมของเครื่องประดับของคุณ

Image-of-ceramic-inclusions-silica-and-alumina-found-in-jewelry

จุดแข็งและจุดอ่อนในเครื่องประดับ

ทำความเข้าใจเกี่ยวกับคราบในเครื่องประดับ

คราบในเครื่องประดับคืออนุภาคแปลกปลอมที่ฝังตัวอยู่ในพื้นผิวของชิ้นงาน ทำให้เกิดตำหนิที่มองเห็นได้ คราบเหล่านี้ประกอบด้วยวัสดุที่แตกต่างจากตัวเครื่องประดับเอง และมักจะมองเห็นได้ด้วยตาเปล่า

การระบุจุดเหล่านี้ตั้งแต่เนิ่นๆ เป็นสิ่งสำคัญอย่างยิ่งในการรักษามาตรฐานคุณภาพสูงในการผลิตเครื่องประดับ

ประเภทของจุด

  1. จุดแข็ง
    จุดแข็งเกิดจากวัสดุที่แข็งแรง เช่น โลหะ (อิริเดียม ออสเมียม) หรือการปนเปื้อนของออกไซด์ เมื่อขัดเครื่องประดับที่มีจุดแข็ง แปรงขัดมักจะทิ้งรอยคล้าย “หางดาวหาง” เนื่องจากความต้านทานของวัสดุแข็งนั้น
  2. จุดอ่อน
    จุดอ่อนประกอบด้วยวัสดุที่อ่อนกว่า เช่น กราไฟต์ ปูนปลาสเตอร์ หรือแป้งทัลคัม ซึ่งไม่ต้านทานการขัด ดังนั้น โดยทั่วไปแล้วจึงไม่ทิ้งร่องรอยคล้ายหางดาวหางในระหว่างกระบวนการตกแต่ง แต่สามารถทิ้งร่องรอยคล้ายถ้ำได้

แหล่งที่มาของการปนเปื้อนเฉพาะจุด

  • วัตถุดิบ: โลหะที่ผ่านการกลั่นไม่ดีอาจมีสารปนเปื้อน เช่น ออสเมียม อิริเดียม หรือรูทีเนียม ซึ่งอาจทำให้เกิดจุดแข็งในผลิตภัณฑ์ขั้นสุดท้าย
  • ขั้นตอนการหลอม: อุปกรณ์ที่ด้อยคุณภาพหรือชำรุดอาจเป็นสาเหตุของการปนเปื้อน เช่น ออกไซด์ ในระหว่างกระบวนการหล่อ
  • นิกเกิลซิลิไซด์: พบได้ทั่วไปในโลหะผสมทองคำขาว จุดแข็งเหล่านี้สามารถเกิดขึ้นได้ในระหว่างการเย็นตัวช้าหรือการผสมที่ไม่ดี และปริมาณของมันจะเพิ่มขึ้นเมื่อมีการนำวัสดุรีไซเคิลกลับมาใช้ใหม่
  • ขั้นตอนการตกแต่ง: วัสดุที่ใช้ในการพ่นทรายและขัดเงา เช่น อลูมินาหรือซิลิกา อาจติดอยู่ตามพื้นผิวที่มีรูพรุน ทำให้เกิดจุดด่าง

วิธีหลีกเลี่ยงคราบสกปรก

  1. ใช้โลหะที่ผ่านการกลั่นอย่างถูกต้อง
    ตรวจสอบให้แน่ใจว่าโลหะที่ใช้ในการผลิตเครื่องประดับได้รับการกลั่นอย่างละเอียดถี่ถ้วนเพื่อลดความเสี่ยงจากการปนเปื้อน
  2. ควบคุมกระบวนการหลอมและการเย็นตัว
    ควบคุมอย่างระมัดระวังในระหว่างขั้นตอนการหลอมและการเย็นตัวเพื่อลดการปนเปื้อนของอนุภาคแปลกปลอมให้น้อยที่สุด
  3. หลีกเลี่ยงการนำเศษวัสดุกลับมาใช้ใหม่
    ควรหลีกเลี่ยงการนำเศษวัสดุที่มีสิ่งปนเปื้อนกลับมาใช้ใหม่ เนื่องจากอาจทำให้ชิ้นงานสำเร็จรูปมีข้อบกพร่องได้
  4. ลดความพรุนของพื้นผิว
    ควรดำเนินการเพื่อลดความพรุนบนพื้นผิวของเครื่องประดับ ซึ่งอาจดักจับอนุภาคต่างๆ ในระหว่างกระบวนการตกแต่ง

สรุป

การทำความเข้าใจและแก้ไขปัญหาจุดแข็งและจุดอ่อนในเครื่องประดับเป็นสิ่งสำคัญสำหรับการผลิตเครื่องประดับคุณภาพสูง การใช้เครื่องจักรที่ทันสมัยจาก Protech Transfer จาก Indutherm.de จะช่วยเพิ่มประสิทธิภาพกระบวนการผลิตและลดความเสี่ยงของข้อบกพร่อง ทำให้เครื่องประดับของคุณมีผิวสัมผัสที่สวยงาม

Diagram-illustrating-the-factors-affecting-metal-flow-in-jewelry-casting

การขึ้นรูป: ทฤษฎีและคุณสมบัติของโลหะผสมในการหล่อเครื่องประดับ

ทำความเข้าใจการไหลของโลหะในการหล่อเครื่องประดับ

คุณสมบัติของโลหะเหลวมีอิทธิพลอย่างมากต่อพฤติกรรมของมันในระหว่างกระบวนการหล่อ ปัจจัยต่างๆ เช่น องค์ประกอบของโลหะผสมและการปฏิสัมพันธ์กับปูนปลาสเตอร์หล่อ มีผลต่อการไหลและความสามารถในการเติมเต็ม นอกจากนี้ ลักษณะการแข็งตัว รวมถึงการหดตัวและขนาดของเกรน มีบทบาทสำคัญในการกำหนดโครงสร้างโลหะและคุณภาพพื้นผิวของชิ้นงาน

เครื่องหล่อโลหะขั้นสูงของ Protech Transfer ช่วยเพิ่มประสิทธิภาพกระบวนการเหล่านี้เพื่อให้ได้ผลลัพธ์ที่เหนือกว่าและมีเสถียรภาพในการทำซ้ำ

ปัจจัยที่มีผลต่อการไหลของโลหะ

  1. ความหนืด
    ความหนืดหมายถึงความข้นของของเหลว ความหนืดที่สูงขึ้นหมายถึงการไหลของโลหะที่ช้าลง อุณหภูมิเป็นปัจจัยสำคัญที่มีผลต่อความหนืด เมื่ออุณหภูมิสูงขึ้น ความหนืดจะลดลง ทำให้โลหะไหลได้ดีขึ้นในระหว่างกระบวนการหล่อ
  2. แรงตึงผิว
    แรงตึงผิวคือแรงที่ทำให้ของเหลวต้านทานแรงภายนอก มันส่งผลต่อความสามารถของของเหลวในการเปียกพื้นผิวและเติมเต็มแม่พิมพ์ ซึ่งเป็นสิ่งสำคัญสำหรับการสร้างรายละเอียดที่ซับซ้อนในเครื่องประดับ การใช้เครื่องจักรที่เหมาะสมจาก  Protech Transfer จะช่วยจัดการปัจจัยเหล่านี้ได้อย่างมีประสิทธิภาพ

ปัจจัยการแข็งตัว

สารปรับขนาดเกรนในโลหะผสมช่วยเพิ่มการเติมเนื้อโลหะโดยการมีอิทธิพลต่อขนาดเกรนในระหว่างการแข็งตัว โครงสร้างเกรนละเอียดนำไปสู่การสร้างรายละเอียดที่ดีขึ้น ในขณะที่ธาตุบางชนิดอาจส่งผลเสียต่อกระบวนการนี้

การเข้าใจคุณสมบัติเหล่านี้เป็นสิ่งสำคัญสำหรับช่างทำเครื่องประดับที่ต้องการผลลัพธ์คุณภาพสูง

บทบาทของเทคโนโลยีการสั่นสะเทือน

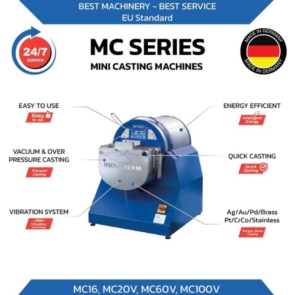
การนำการสั่นสะเทือนมาใช้ในระหว่างกระบวนการหล่อสามารถปรับปรุงคุณภาพได้อย่างมาก การสั่นสะเทือนช่วยลดรูพรุน ทำให้ได้ขนาดเกรนที่เล็กลง และเพิ่มการไหลของวัสดุ

ผลลัพธ์ที่ได้คือข้อบกพร่องน้อยลงและความเสถียรในการหล่อที่ดีขึ้น ส่งผลให้ได้เครื่องประดับคุณภาพสูงขึ้นโดยมีความต้องการในการปรับแต่งหลังการหล่อน้อยที่สุด

การหล่อจากสุญญากาศสู่สุญญากาศ

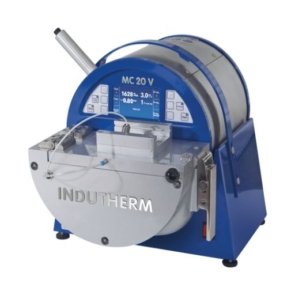
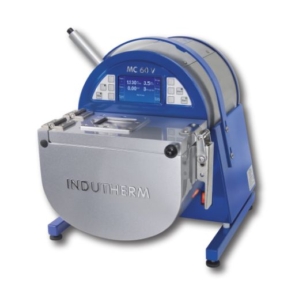
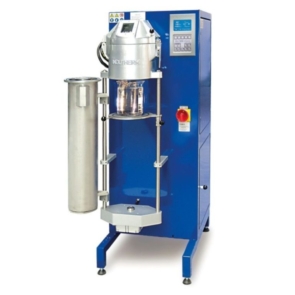
เครื่องหล่อ Indutherm ใช้กระบวนการหล่อจากสุญญากาศสู่สุญญากาศ การไม่มีแรงต้านอากาศช่วยปรับปรุงการขึ้นรูปของชิ้นงานที่บางและละเอียดอ่อนที่สุดได้อย่างมาก

สรุป

การขึ้นรูปให้ได้รูปทรงที่เหมาะสมที่สุดในการทำเครื่องประดับนั้นขึ้นอยู่กับการควบคุมคุณสมบัติของโลหะผสมและพารามิเตอร์การหล่ออย่างระมัดระวัง ด้วยการทำความเข้าใจปัจจัยที่มีผลต่อการไหลของโลหะและการใช้เทคนิคขั้นสูงที่ใช้เครื่องหล่อ Indutherm.de ช่างทำเครื่องประดับสามารถผลิตชิ้นงานที่เหนือกว่าซึ่งตรงตามมาตรฐานคุณภาพสูงสุดได้

Gas_Porosity

ความพรุนของก๊าซในการหล่อเครื่องประดับ

รูพรุนจากก๊าซคืออะไร?

รูพรุนจากก๊าซปรากฏเป็นรูเล็กๆ กลมๆ ใต้พื้นผิวของโลหะหล่อ รูเหล่านี้มักจะเรียบและสม่ำเสมอ ซึ่งแตกต่างจากรูพรุนจากการหดตัวซึ่งมักจะมีรูปร่างไม่สม่ำเสมอ ในบางครั้ง รูพรุนทั้งสองประเภทอาจทับซ้อนกัน ทำให้การระบุทำได้ยาก

รูพรุนจากก๊าซเกิดขึ้นได้อย่างไร?

รูพรุนจากก๊าซเกิดขึ้นเมื่อก๊าซติดอยู่ในโลหะระหว่างการแข็งตัว

ปรากฏการณ์นี้เกิดขึ้นเนื่องจากโลหะหลอมเหลวสามารถกักเก็บก๊าซได้มากกว่าโลหะที่แข็งตัวแล้ว หากโลหะหลอมเหลวมีก๊าซมากเกินไป ก๊าซนั้นอาจถูกกักไว้ในระหว่างการแข็งตัว ส่งผลให้เกิดรูพรุนเมื่อชิ้นงานหล่อเย็นตัวลง เครื่องหล่อโลหะคุณภาพสูงของ Protech Transfer จาก Indutherm.de สามารถช่วยลดปัญหาเหล่านี้ได้โดยการปรับกระบวนการเทโลหะให้เหมาะสมที่สุด

สาเหตุของการเกิดรูพรุนจากก๊าซ

  1. โลหะคุณภาพต่ำ
    เศษโลหะที่ปนเปื้อนหรือเกิดออกซิเดชันเป็นสาเหตุหลักของการเกิดรูพรุนจากก๊าซ การรับประกันว่าใช้วัสดุคุณภาพสูงเป็นสิ่งสำคัญในการป้องกันข้อบกพร่อง
  2. ปฏิกิริยากับวัสดุหล่อ
    การสลายตัวของวัสดุหล่อระหว่างการสัมผัสกับโลหะหลอมเหลวร้อนสามารถปล่อยก๊าซเข้าไปในโลหะเหลว ทำให้เกิดรูพรุน
  3. สภาวะการหล่อที่ไม่ดี
    การหลอมหรือการทำให้โลหะเย็นตัวในระบบเปิดสามารถนำก๊าซเข้าไปในโลหะ ทำให้ปัญหารูพรุนรุนแรงขึ้น

วิธีแก้ปัญหาเพื่อลดปริมาณก๊าซในโลหะหลอมเหลว

  • ใช้โลหะคุณภาพสูงและสะอาด
    โลหะบริสุทธิ์คุณภาพสูงช่วยลดความเสี่ยงของการปนเปื้อน
  • กำจัดก๊าซออกจากโลหะอย่างถูกวิธีระหว่างการหลอม
    เทคนิคการกำจัดก๊าซที่มีประสิทธิภาพ ซึ่งนำมาใช้ในเครื่องหล่อโลหะของ Indutherm ช่วยกำจัดก๊าซที่ไม่ต้องการออกจากโลหะหลอมเหลว
  • ใช้ผงหล่อคุณภาพสูง
    การเลือกวัสดุหล่อที่มีคุณภาพจะช่วยลดโอกาสการปล่อยก๊าซในระหว่างกระบวนการหล่อ
  • หลีกเลี่ยงระบบเปิดสำหรับการหลอมและการหล่อ
    การใช้ระบบก๊าซป้องกันหรือระบบสุญญากาศในระหว่างการหล่อจะช่วยป้องกันโลหะจากการปนเปื้อนของก๊าซ

สรุป

การจัดการกับรูพรุนของก๊าซในระหว่างการหล่อเป็นสิ่งสำคัญสำหรับการผลิตเครื่องประดับคุณภาพสูง

ด้วยการทำความเข้าใจสาเหตุและนำวิธีการแก้ไขที่มีประสิทธิภาพมาใช้ ช่างทำเครื่องประดับสามารถปรับปรุงกระบวนการผลิตและลดข้อบกพร่องได้ การใช้เครื่องหล่อขั้นสูงจาก Protech Transfer สามารถปรับปรุงคุณภาพของเครื่องประดับของคุณได้อย่างมาก